
 EN
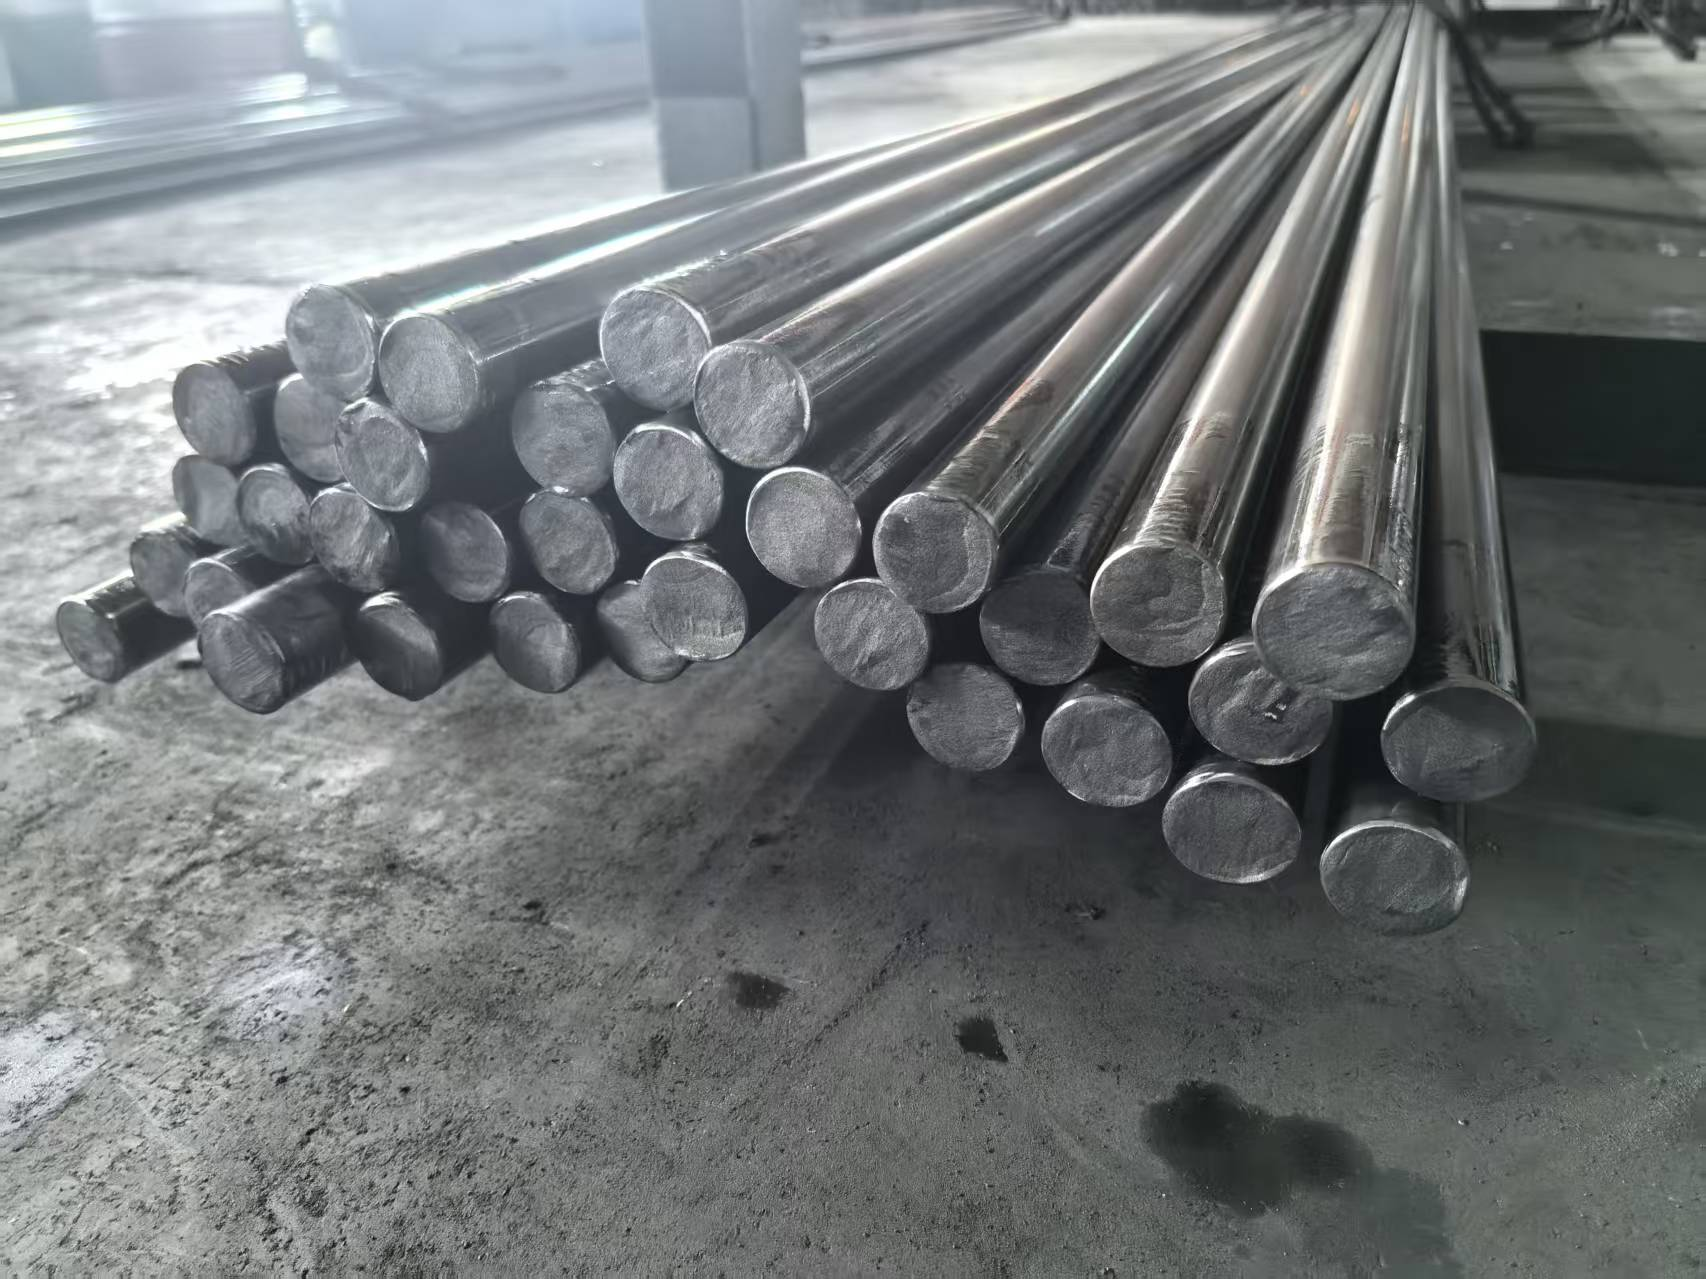
Hành vi ăn mòn của thép carbon cán nguội trong các môi trường khắc nghiệt
Suy giảm điện hóa trong môi trường axit và mặn
Thép carbon cán nguội chịu sự suy giảm điện hóa nhanh trong môi trường axit (pH < 4) hoặc giàu ion clorua. Cơ chế chủ đạo là hòa tan anot—sắt bị oxy hóa thành Fe²⁺—trong khi phản ứng khử oxy ở catot tạo ra ion hydroxit. Trong môi trường mặn, ion clorua tấn công mạnh vào lớp màng oxit tự nhiên, gây ăn mòn cục bộ dạng lỗ rỗ; tốc độ ăn mòn vượt quá 0,5 mm/năm trong dung dịch NaCl 3,5% có hòa tan oxy (tiêu chuẩn NACE SP0169-2022). Điều kiện axit còn làm tăng tốc độ ăn mòn đồng đều thông qua phản ứng giải phóng hydro, với tốc độ mất khối lượng tăng gấp đôi khi nhiệt độ tăng 10°C. Trong khí quyển ven biển–công nghiệp—nơi các chất gây ô nhiễm clorua và sunfat kết hợp làm kéo dài thời gian bề mặt ẩm—số liệu thực địa từ các trạm giám sát ISO 9223 cho thấy độ sâu ăn mòn đạt 80–150 μm sau một năm. Các pin vi điện hóa do chênh lệch nồng độ oxy dưới lớp cặn hoặc khe hở làm trầm trọng thêm quá trình ăn mòn, đặc biệt tại những vị trí cán nguội để lại lớp bảo vệ không đầy đủ hoặc không đồng đều.
Ảnh hưởng của ứng suất dư do kéo nguội gây ra đối với việc khởi phát ăn mòn
Kéo nguội tạo ra ứng suất dư kéo cao trên bề mặt—thường ở mức 200–400 MPa—làm tăng đáng kể khả năng khởi phát ăn mòn. Các ứng suất này làm tăng thế điện hóa trong các vùng bị biến dạng, khiến những vùng này trở thành các vị trí anốt ưu tiên. Thép carbon bị biến dạng dẻo cho thấy mật độ dòng ăn mòn (i đúng ) cao hơn 30–50% so với mẫu đã được khử ứng suất trong axit sulfuric loãng (Samusawa, Khoa học Ăn mòn , 2019). Khi ứng suất dư vượt quá 60% giới hạn chảy — và nhiệt độ tăng trên 60°C — hiện tượng nứt ăn mòn do ứng suất gây ra bởi ion clorua (SCC) trở thành một cơ chế hư hỏng nghiêm trọng. Các cụm dislocation và cấu trúc hạt kéo dài hình thành trong quá trình kéo tạo thành các pin vi điện hóa làm mất ổn định các màng oxit mới hình thành, cho phép xuất hiện các vết rỗ trong vòng 24–72 giờ trong các chất điện ly có tính ăn mòn cao. Việc ủ giảm ứng suất sau khi kéo làm giảm khả năng ăn mòn khoảng 40%, khẳng định ứng suất dư là yếu tố chi phối chính gây suy giảm ở giai đoạn đầu.
Điểm yếu vi cấu trúc: Mạng xêmentit và sự phơi bày ranh giới hạt
Cấu trúc vi mô ferit–peclit của thép carbon kéo nguội bộc lộ những điểm yếu vốn có về khả năng chống ăn mòn. Các cụm peclit—gồm các lớp xen kẽ xi măng it (Fe₃C) và ferit—hoạt động như các cặp vi điện cực galvanic mạnh: ferit bị ăn mòn hy sinh trong khi xi măng it đóng vai trò cực âm hiệu quả. Hiện tượng này làm tăng tốc độ hòa tan cục bộ dọc theo ranh giới peclit, với tốc độ mất khối lượng cao gấp 2–3 lần so với các vùng hoàn toàn ferit ở độ pH từ 3 đến 5. Quá trình kéo nguội làm đứt gãy và định hướng lại các dải peclit, làm lộ ra các ranh giới hạt kéo dài và có năng lượng cao, dễ xảy ra hiện tượng tập trung tạp chất. Trong khí quyển biển, ăn mòn tại ranh giới hạt có thể xâm nhập sâu tới 10 μm chỉ trong vòng một tuần. Hơn nữa, lớp bề mặt có cấu trúc hạt mịn làm tăng mật độ ranh giới hạt, tạo thành các hành lang liên tục cho các chất ăn mòn xâm nhập và thúc đẩy kiểu ăn mòn giữa các hạt—làm suy giảm độ bền cơ học rõ rệt ngay cả trước khi xuất hiện tổn thất thành ống đo được.
Tiêu chuẩn hiệu suất thực tế: Thép carbon cán nguội so với các lựa chọn thay thế chống ăn mòn phổ biến
Dữ liệu hiệu suất thực địa từ các cơ sở khai thác ngoài khơi và xử lý hóa chất (trong bối cảnh ISO 15156)
Trong điều kiện dịch ăn mòn (sour service) theo quy định ISO 15156 và môi trường ngoài khơi giàu clorua, thép carbon cán nguội không phủ lớp bảo vệ luôn thể hiện khả năng chống ăn mòn hạn chế. Các thử nghiệm phòng thí nghiệm độc lập và hồ sơ thực địa tiết lộ khoảng cách hiệu suất rõ rệt so với thép không gỉ austenit.
| Môi trường | Thép carbon cán nguội điển hình (tương đương A36) | thép không gỉ austenit 316L | Yếu tố chính gây suy giảm |
|---|---|---|---|
| Khí quyển đô thị / công nghiệp | khoảng 2 năm để ăn mòn xuyên tường | >70 năm mà không cần bảo trì | Lớp thụ động liên tục |
| ngâm trong dung dịch NaCl 3% (giả lập nước biển) | Xuất hiện ăn mòn lỗ rõ rệt trong vòng 72 giờ | >1.000 giờ, không có tấn công cục bộ | Chuyển hóa thụ động nhờ molypden |
| Dịch quy trình có độ pH axit là 3 | Mất mát xuyên tường trong vòng 24 giờ | >480 giờ mà không thủng | Tự phục hồi bằng oxit crôm |
| Kết nối điện hóa (ví dụ: với bu-lông thép không gỉ) | Ăn mòn kẽ hở và ăn mòn lỗ nghiêm trọng | Catot, nhưng suy giảm tối thiểu | Yêu cầu các mối nối cách điện |
Nhật ký bảo trì nền tảng ngoài khơi cho thấy tỷ lệ thay thế các giá đỡ ống bằng thép carbon cán nguội không phủ lớp bảo vệ cao gấp năm đến mười lần so với các giá đỡ tương đương làm từ thép không gỉ 316L. Việc thiếu một lớp thụ động ổn định khiến ma trận ferit–peclit dễ bị ăn mòn dạng lỗ do clorua và nứt do hydro sunfua—hai dạng hư hỏng được đề cập rõ ràng trong hướng dẫn lựa chọn vật liệu NACE MR0175/ISO 15156.
Phân tích chi phí–độ bền so với thép mạ kẽm và thép không gỉ austenit
Phân tích chi phí vòng đời cho thấy giá nguyên vật liệu thô riêng lẻ là thông tin gây hiểu nhầm. Dù thép carbon cán nguội rẻ hơn 70–80% mỗi tấn so với thép không gỉ 316L, nhưng khi tính cả phần dự phòng ăn mòn, chi phí làm mới lớp phủ và thời gian ngừng hoạt động ngoài kế hoạch, cân bằng kinh tế nghiêng hẳn về phía có lợi hơn.
Thép carbon mạ kẽm nhúng nóng dựa vào cơ chế bảo vệ hy sinh của kẽm—nhưng trong điều kiện ẩm liên tục hoặc môi trường axit, lớp kẽm bị hao mòn lên đến 1 µm/tháng, khiến lớp phủ tiêu chuẩn dày 85 µm cạn kiệt trong vòng chưa đầy bảy năm và làm lộ phần thép nền ra để bị gỉ nhanh chóng. Ngược lại, các loại thép không gỉ austenit (ví dụ: 304L, 316L) hình thành một lớp oxit crôm có khả năng tự phục hồi, có thể tái tạo một cách tự phát trong môi trường có oxy và không bị hao mòn.
Đối với các ứng dụng ăn mòn từng đợt, một lớp phủ rào cản được lựa chọn đúng cách trên thép carbon cán nguội có thể đảm bảo tuổi thọ từ 10 đến 15 năm với chi phí vật liệu chỉ bằng một phần ba so với thép không gỉ. Tuy nhiên, trong điều kiện ngâm liên tục trong môi trường clorua hoặc xử lý hóa chất có độ pH thấp, khoản đầu tư ban đầu cao hơn cho thép không gỉ 316L luôn được biện minh: tiết kiệm chi phí bảo trì vượt quá 500 đô la Mỹ mỗi mét dài ống trong khoảng thời gian vận hành 20 năm. Điểm hòa vốn kinh tế—khi chi phí thép không gỉ trở nên thấp hơn chi phí mạ kẽm nhúng nóng lặp đi lặp lại và sửa chữa—thường đạt được trong vòng 8–12 năm tại các môi trường công nghiệp khắc nghiệt.
Các chiến lược giảm thiểu thực tiễn nhằm nâng cao tuổi thọ của thép carbon cán nguội
Tối ưu hóa lớp phủ rào cản cho đặc điểm hình thái bề mặt riêng biệt của thép carbon cán nguội
Các rãnh thẳng và độ nhám vi mô do kéo nguội tạo ra ảnh hưởng trực tiếp đến độ bám dính và độ bền của lớp phủ. Nếu không được chuẩn bị đúng cách, những đặc điểm này sẽ giữ lại các chất gây nhiễm bẩn hoặc tạo ra các lỗ nhỏ li ti. Một chiến lược giảm thiểu hiệu quả bắt đầu bằng việc phun bi mài để đạt độ nhám bề mặt gần như kim loại trắng (ISO 8501-1 Sa 2½), loại bỏ lớp vảy cán và hình thành một mẫu neo đồng đều, giúp liên kết cơ học chặt chẽ với lớp bảo vệ. Các lớp phủ epoxy có độ dày cao và kẽm phun nhiệt tạo ra các màng đặc, không có lỗ rỗng, ôm sát hoàn toàn vào bề mặt có kết cấu. Đặc biệt, ứng suất dư nén do kéo nguội gây ra giúp duy trì tính toàn vẹn của lớp phủ dưới tải uốn, ngăn chặn sự lan rộng của vết nứt. Để đạt tuổi thọ sử dụng tối đa, hãy áp dụng hệ thống hai lớp phủ — lớp lót giàu kẽm làm lớp đầu tiên, tiếp theo là lớp phủ ngoài có khả năng chống hóa chất — nhằm cách ly vật liệu nền khỏi độ ẩm, ion clorua và hơi axit. Việc sửa chữa định kỳ các vùng bị hư hại do va đập sẽ duy trì tính liên tục của lớp chắn và ngăn ngừa sự khởi phát ăn mòn cục bộ.
Câu hỏi thường gặp
Nguyên nhân chính gây ăn mòn thép carbon kéo nguội là gì?
Môi trường có tính axit và giàu clorua là nguyên nhân chủ yếu gây ăn mòn thép carbon kéo nguội. Ứng suất dư và các điểm yếu về vi cấu trúc cũng góp phần làm gia tốc quá trình suy giảm.
Việc kéo nguội làm tăng độ nhạy cảm với ăn mòn như thế nào?
Kéo nguội tạo ra ứng suất dư kéo cao và thay đổi vi cấu trúc, ví dụ như làm lộ các dải peclit và biên giới hạt, khiến thép dễ bị khởi phát và lan truyền ăn mòn hơn.
Các chiến lược giảm thiểu ăn mòn cho thép carbon kéo nguội hiệu quả là gì?
Việc phủ lớp bảo vệ như epoxy độ dày cao hoặc kẽm phun nhiệt sau khi chuẩn bị bề mặt đúng cách có thể giảm đáng kể tốc độ ăn mòn. Ủ khử ứng suất cũng giúp giảm độ nhạy cảm.
Tại sao thép không gỉ vượt trội hơn thép carbon kéo nguội trong môi trường ăn mòn?
Thép không gỉ, đặc biệt là các loại austenit, tạo thành các lớp oxit crôm có khả năng tự phục hồi, giúp chống ăn mòn hiệu quả và do đó rất bền trong các điều kiện khắc nghiệt.
Thép carbon mạ kẽm nhúng nóng có phải là một giải pháp thay thế tiết kiệm chi phí không?
Thép carbon mạ kẽm nhúng nóng có thể là một giải pháp thay thế tiết kiệm chi phí trong các điều kiện ăn mòn ở mức độ trung bình, nhưng không phù hợp cho việc tiếp xúc kéo dài với môi trường luôn ẩm ướt hoặc có tính axit, nơi lớp kẽm bị hao mòn nhanh chóng.
Mục lục
- Hành vi ăn mòn của thép carbon cán nguội trong các môi trường khắc nghiệt
- Ảnh hưởng của ứng suất dư do kéo nguội gây ra đối với việc khởi phát ăn mòn
- Tiêu chuẩn hiệu suất thực tế: Thép carbon cán nguội so với các lựa chọn thay thế chống ăn mòn phổ biến
- Các chiến lược giảm thiểu thực tiễn nhằm nâng cao tuổi thọ của thép carbon cán nguội
-
Câu hỏi thường gặp
- Nguyên nhân chính gây ăn mòn thép carbon kéo nguội là gì?
- Việc kéo nguội làm tăng độ nhạy cảm với ăn mòn như thế nào?
- Các chiến lược giảm thiểu ăn mòn cho thép carbon kéo nguội hiệu quả là gì?
- Tại sao thép không gỉ vượt trội hơn thép carbon kéo nguội trong môi trường ăn mòn?
- Thép carbon mạ kẽm nhúng nóng có phải là một giải pháp thay thế tiết kiệm chi phí không?