
 EN
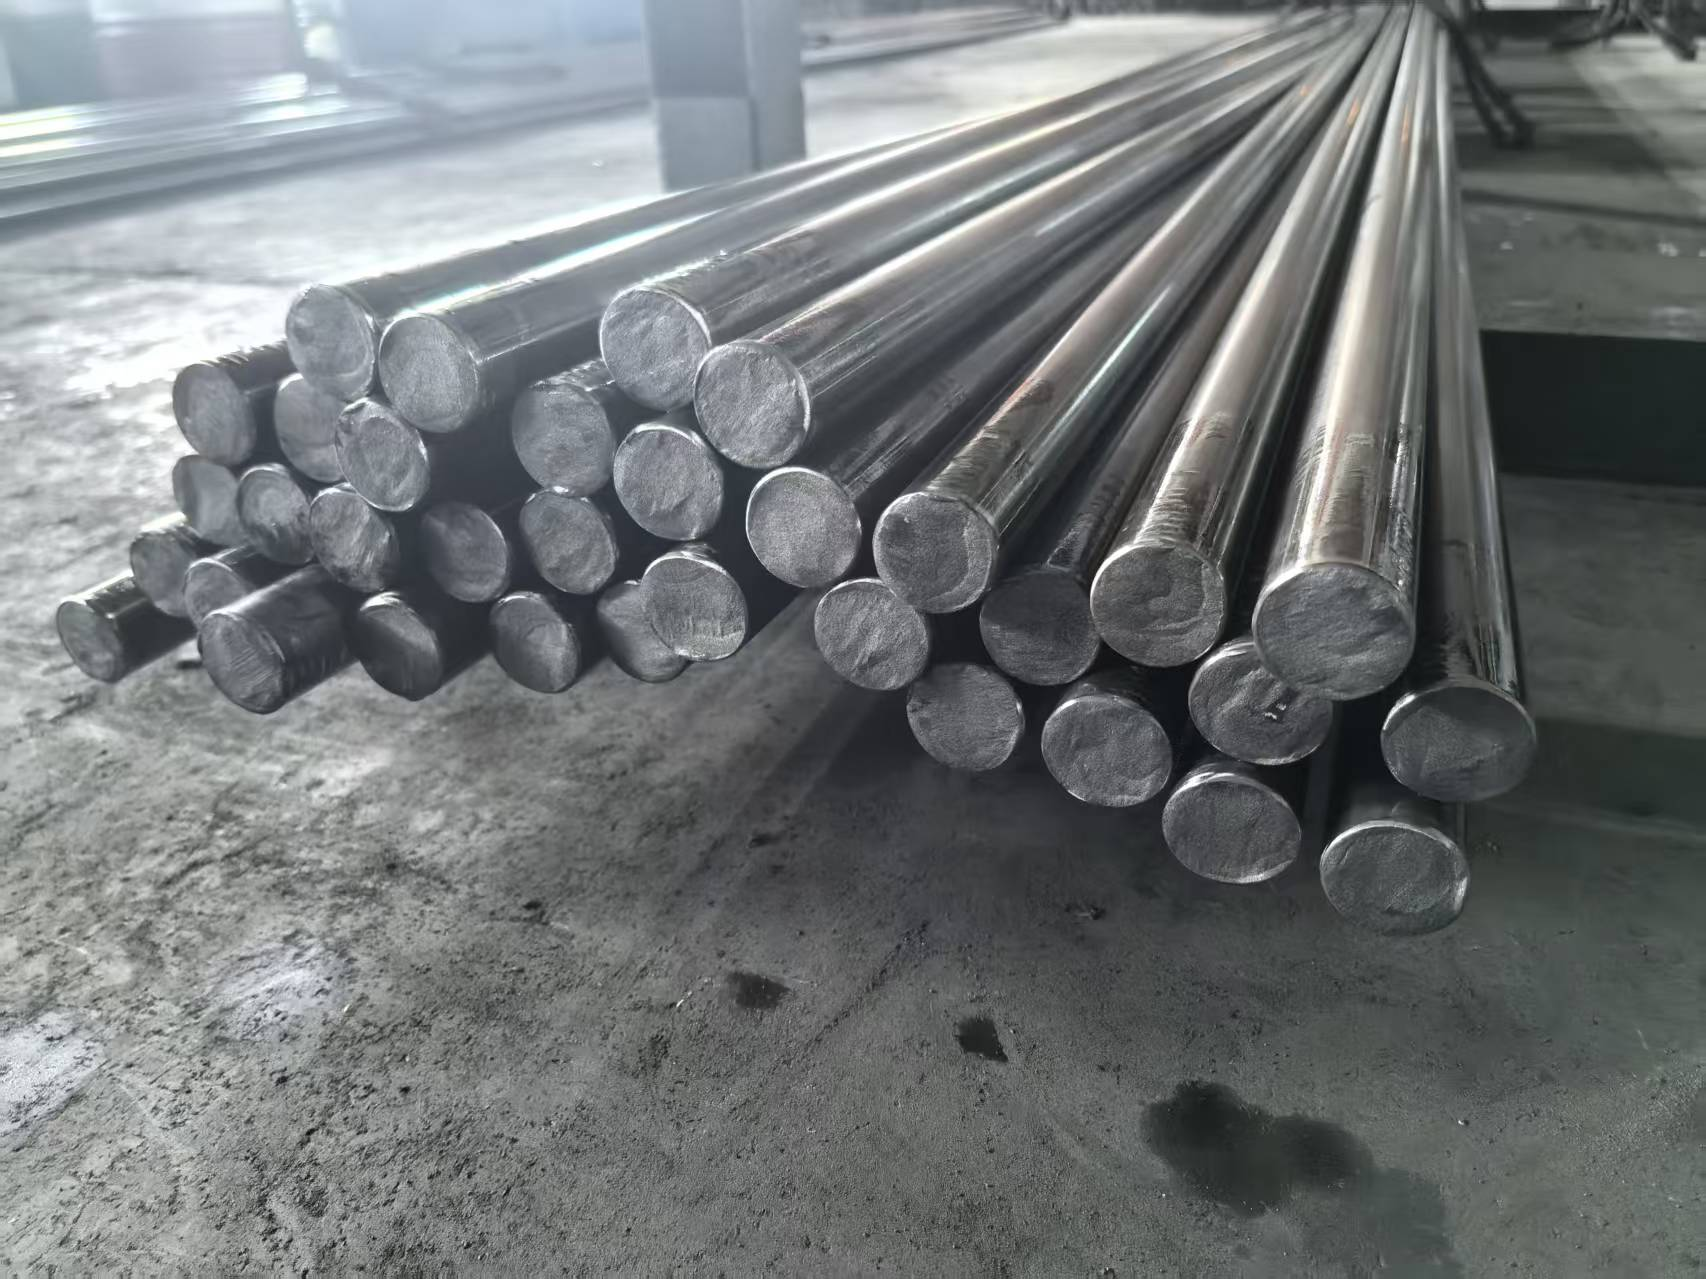
Správanie sa studenoväčkovaného uhlíkového ocele pri korózii v agresívnych prostrediach
Elektrochemická degradácia v kyslých a slaných médiách
Strojovo ťahaná uhlíková oceľ podlieha rýchlej elektrochemickej degradácii v kyslých (pH < 4) alebo chloridovo bohatých prostrediach. Dominantný mechanizmus je anódové rozpúšťanie – železo sa oxiduje na Fe²⁺ – zatiaľ čo katódna redukcia kyslíka generuje hydroxidové ióny. V soľnom prostredí chloridové ióny agresívne porušujú prirodzenú oxidovú vrstvu, čím spúšťajú lokálnu bodovú koróziu; rýchlosť korózie presahuje 0,5 mm/rok v aerovaných roztokoch NaCl s koncentráciou 3,5 % (NACE SP0169-2022). Kyslé podmienky ďalej zrýchľujú rovnomernú koróziu prostredníctvom vývoja vodíka, pričom rýchlosť straty hmotnosti sa zdvojnásobí pri každom zvýšení teploty o 10 °C. V pobrežno-priemyselných atmosférach – kde kombinácia chloridových a síranových nečistôt predĺži dobu zmáčania – ukazujú údaje z monitorovacích staníc ISO 9223 hĺbku korózie 80–150 μm po jednom roku. Rozdielne aerácie v oblasti usadenín alebo štrbín intenzifikujú útok, najmä tam, kde strojové ťahanie ponecháva neúplné alebo nerovnomerné ochranné vrstvy.
Vplyv reziduálnych napätí vyvolaných studeným ťahom na začiatok korozií
Studený ťah spôsobuje vysoké ťahové reziduálne napätia na povrchu – zvyčajne 200–400 MPa – ktoré zásadne podporujú začiatok korozií. Tieto napätia zvyšujú elektrochemický potenciál v deformovaných oblastiach a menia ich na preferenčné anodické miesta. Plasticky deformovaná uhlíková oceľ vykazuje v riedkej sírovitej kyseline o 30–50 % vyššiu hustotu korózneho prúdu (i správna ) ako odpovedajúce materiály po odstránení napätí (Samusawa, Veda o korózii , 2019). Keď sa zvyškové napätia prekročia 60 % medze klzu a teplota stúpne nad 60 °C, chloridovo indukované trhliny spôsobené napäťovou koróziou (SCC) sa stanú kritickým režimom poruchy. Hromadenie dislokácií a predĺžené štruktúry zrn vytvorené počas ťahania tvoria mikro-galvanické články, ktoré destabilizujú novovzniknuté oxidové filmy a umožňujú vznik jamiek do 24–72 hodín v agresívnych elektrolytoch. Odľahčovacie žíhanie po ťahaní zníži koróznu citlivosť približne o 40 %, čím sa potvrdzuje, že zvyškové napätia sú dominantným faktorom raného stupňa degradácie.
Mikroštrukturálne zraniteľnosti: siete perlitu a expozícia hraníc zrn
Ferritno-perlitická mikroštruktúra uhlíkového ocele v studenom ťahanej forme vykazuje vnútorné korózne slabiny. Kolónie perlitu – striedajúce sa lamely cementitu (Fe₃C) a feritu – pôsobia ako silné mikro-galvanické články: ferit sa koroduje obetne, zatiaľ čo cementit slúži ako účinná katóda. To urýchľuje lokálny rozklad pozdĺž hraníc perlitu, pričom rýchlosť straty hmotnosti je 2–3× vyššia ako v úplne feritických zónach pri pH 3–5. Studené ťahanie rozdeľuje a zarovnáva pásy perlitu, čím odhaľuje predĺžené, vysokoenergetické hranice zŕn náchylné na segregáciu nečistôt. V morskom prostredí môže korózia hraníc zŕn preniknúť až do hĺbky 10 μm počas jedného týždňa. Navyše jemnozrnná povrchová vrstva zvyšuje hustotu hraníc zŕn, čím vytvára nepretržité cesty pre korozívne látky a umožňuje medzikryštalický útok, ktorý ohrozuje mechanickú pevnosť ešte predtým, než sa objavia merateľné straty steny.
Referenčný test reálneho výkonu: studeno ťahaná uhlíková oceľ vs. bežné alternatívy odolné proti korózii
Údaje o výkone v teréne z pobrežných a chemických spracovateľských zariadení (kontext ISO 15156)
V prostrediach s kyslým plynom, regulovaných normou ISO 15156, a v pobrežných prostrediach bohatých na chloridy neochranná studeno ťahaná uhlíková oceľ konštantne prejavuje obmedzenú odolnosť voči korózii. Nezávislé laboratórne testy a terénne záznamy odhaľujú výrazné rozdiely výkonu oproti austenitickej nehrdzavej oceli.
| Životné prostredie | Bežná studeno ťahaná uhlíková oceľ (ekvivalent A36) | austenitická nehrdzavej oceľ 316L | Hlavný faktor degradácie |
|---|---|---|---|
| Mestské / priemyselné prostredie | približne 2 roky do prieniku cez stenu | >70 rokov bez údržby | Trvalá pasívna vrstva |
| ponorenie do 3 % roztoku NaCl (simulovaná morská voda) | Viditeľné bodové koroziu do 72 hodín | > 1 000 hodín, žiadny lokálny útok | Pasivácia s príspevkom molybdénu |
| Kyslý procesný prostredie s pH 3 | Strata materiálu cez celú stenu do 24 hodín | > 480 hodín bez prieniku | Samoregenerácia oxidu chrómu |
| Galvanické spojenie (napr. so skrutkou z nehrdzavejúcej ocele) | Závažná štrbinová a bodová korózia | Katódne, ale s minimálnym degradáciou | Vyžadujú sa izolované spojenia |
Záznamy o údržbe offshore platformy ukazujú, že miera výmeny nepovlakových podpor z uhlíkovej ocele za studena ťahaného typu je päť až desaťkrát vyššia ako u ekvivalentov z nehrdzavejúcej ocele triedy 316L. Chýbajúca stabilná pasivačná vrstva nechráni feritno-perlitovú štruktúru pred bodkovou koróziou spôsobenou chloridmi a trhlinami spôsobenými sirovodíkom – tieto mechanizmy zlyhania sú v smerniciach NACE MR0175/ISO 15156 pre výber materiálov výslovne uvedené.
Analýza nákladov vs. trvanlivosti v porovnaní s pozinkovanou oceľou a austenitickými nehrdzavejúcimi oceľami
Analýza celkových životnostných nákladov odhaľuje, že samotná cena suroviny je zavádzajúca. Hoci cena za tonu uhlíkovej ocele za studena ťahaného typu je o 70–80 % nižšia ako cena nehrdzavejúcej ocele 316L, pri započítaní koróznych prírastkov, obnovy povlakov a neplánovaných výpadkov sa ekonomická rovnováha jednoznačne posunie.
Horúco-ponorné zinkovanie uhlíkových ocelí využíva ochranu zinkom ako obetným prvkom – avšak za neustále mokrých alebo kyslých podmienok dochádza k vyčerpaniu zinkového povlaku až 1 µm za mesiac, čo vedie k úplnému vyčerpaniu štandardného povlaku s hrúbkou 85 µm za menej ako sedem rokov a následnému vystaveniu základnej ocele rýchlemu hrdzavaniu. Naopak, austenitické nehrdzavejúce ocele (napr. 304L, 316L) tvoria samoregenerujúci sa chrómový oxidový povlak, ktorý sa spontánne obnovuje v prostredí obsahujúcom kyslík a nevyčerpáva sa.
Pre aplikácie s občasnou koróziou môže správne vybraný bariérový povlak na uhlíkovú oceľ za studena taženú zabezpečiť 10–15 rokov prevádzky za jednu tretinu materiálových nákladov nehrdzavejúcej ocele. Avšak v prípade trvalého ponorenia do prostredia obsahujúceho chloridy alebo pri chemickom spracovaní pri nískom pH sa vyššie počiatočné investície do nehrdzavejúcej ocele triedy 316L vždy ospravedlnia: úspory na údržbe presahujú 500 USD na bežný meter potrubia v rámci 20-ročného prevádzkového obdobia. Ekonomický bod zvratu – kedy sa nehrdzavejúca oceľ stane lacnejšou ako opakované horúce zinkovanie a opravy – sa v agresívnych priemyselných prostrediach zvyčajne dosiahne do 8–12 rokov.
Praktické stratégie na zmierňovanie a predĺženie životnosti uhlíkovej ocele za studena taženej
Optimalizácia bariérových povlakov pre jedinečnú povrchovú topografiu uhlíkovej ocele za studena taženej
Lineárne drážky a jemná drsnosť vzniknuté studeným ťahom priamo ovplyvňujú adhéziu a trvanlivosť povlaku. Bez správnej prípravy sa do týchto prvkov zachytia kontaminanty alebo vzniknú pórky. Overená stratégiou na zmierňovanie problémov je začať abrazívnym striekaním na takzvaný takmer biely kovový profil (ISO 8501-1 Sa 2½), čím sa odstráni valcová vrstva a vytvorí sa rovnaký kotviaci vzor, ktorý sa mechanicky zasunie do ochrannej vrstvy. Epoxidové povlaky s vysokou hrúbkou a tepelne naprašovaný zinok poskytujú husté, nepriepustné filmy, ktoré sa tesne prispôsobia drsnému povrchu. Zvláštnosťou je, že tlakové reziduálne napätia vyvolané studeným ťahom pomáhajú udržať celistvosť povlaku pri ohybovom zaťažení a bránia šíreniu trhlinám. Pre maximálnu životnosť sa používa dvojvrstvový systém – zinkovo-bohatý základný náter nasledovaný chemicky odolným vrchným náterom – aby sa podklad izoloval od vlhkosti, chloridov a kyslých párov. Pravidelné doplnkové nátery poškodených miest v dôsledku nárazu zachovávajú nepretržitosť bariéry a bránia vzniku lokálnej korózie.
Často kladené otázky
Aké sú hlavné príčiny korózie u studenováhaného uhlíkového ocele?
Kyslé prostredia a prostredia bohaté na chloridy sú hlavnými príčinami korózie u studenováhaného uhlíkového ocele. Zvyškové napätia a mikroštrukturálne zraniteľnosti tiež prispievajú k zrýchlenej degradácii.
Ako zvyšuje studené vahanie náchylnosť ku korózii?
Studené vahanie vyvoláva vysoké zvyškové ťahové napätia a mení mikroštruktúru, napríklad odhaľuje perlitové pásy a hranice zŕn, čím sa oceľ stáva náchylnejšou na začiatok a šírenie korózie.
Aké sú účinné stratégie na potlačenie korózie studenováhaného uhlíkového ocele?
Použitie bariérových povlakov, ako sú epoxidové povlaky s vysokou hrúbkou alebo tepelne rozstrekovaný zink po vhodnej príprave povrchu, môže významne znížiť rýchlosť korózie. Odpušťovacie žíhanie tiež pomáha znížiť náchylnosť.
Prečo sa nehrdzavejúce ocele v korozívnych prostrediach prejavujú lepšie ako studenováhaný uhlíkový oceľ?
Nežiadne ocele, najmä austenitické značky, tvoria samoregenerujúce sa vrstvy oxidu chrómu, ktoré účinne odolávajú korózii a robia ich veľmi odolnými v agresívnych podmienkach.
Je uhlíková oceľ s horúcou zinkovou ochranou cenovo výhodnou alternatívou?
Uhlíková oceľ s horúcou zinkovou ochranou môže byť cenovo výhodnou alternatívou v mierne korozívnych podmienkach, nie však pri dlhodobej expozícii na nepretržite mokré alebo kyslé prostredia, kde sa zinok rýchlo spotrebúva.
Obsah
- Správanie sa studenoväčkovaného uhlíkového ocele pri korózii v agresívnych prostrediach
- Vplyv reziduálnych napätí vyvolaných studeným ťahom na začiatok korozií
- Referenčný test reálneho výkonu: studeno ťahaná uhlíková oceľ vs. bežné alternatívy odolné proti korózii
- Praktické stratégie na zmierňovanie a predĺženie životnosti uhlíkovej ocele za studena taženej
-
Často kladené otázky
- Aké sú hlavné príčiny korózie u studenováhaného uhlíkového ocele?
- Ako zvyšuje studené vahanie náchylnosť ku korózii?
- Aké sú účinné stratégie na potlačenie korózie studenováhaného uhlíkového ocele?
- Prečo sa nehrdzavejúce ocele v korozívnych prostrediach prejavujú lepšie ako studenováhaný uhlíkový oceľ?
- Je uhlíková oceľ s horúcou zinkovou ochranou cenovo výhodnou alternatívou?