
 EN
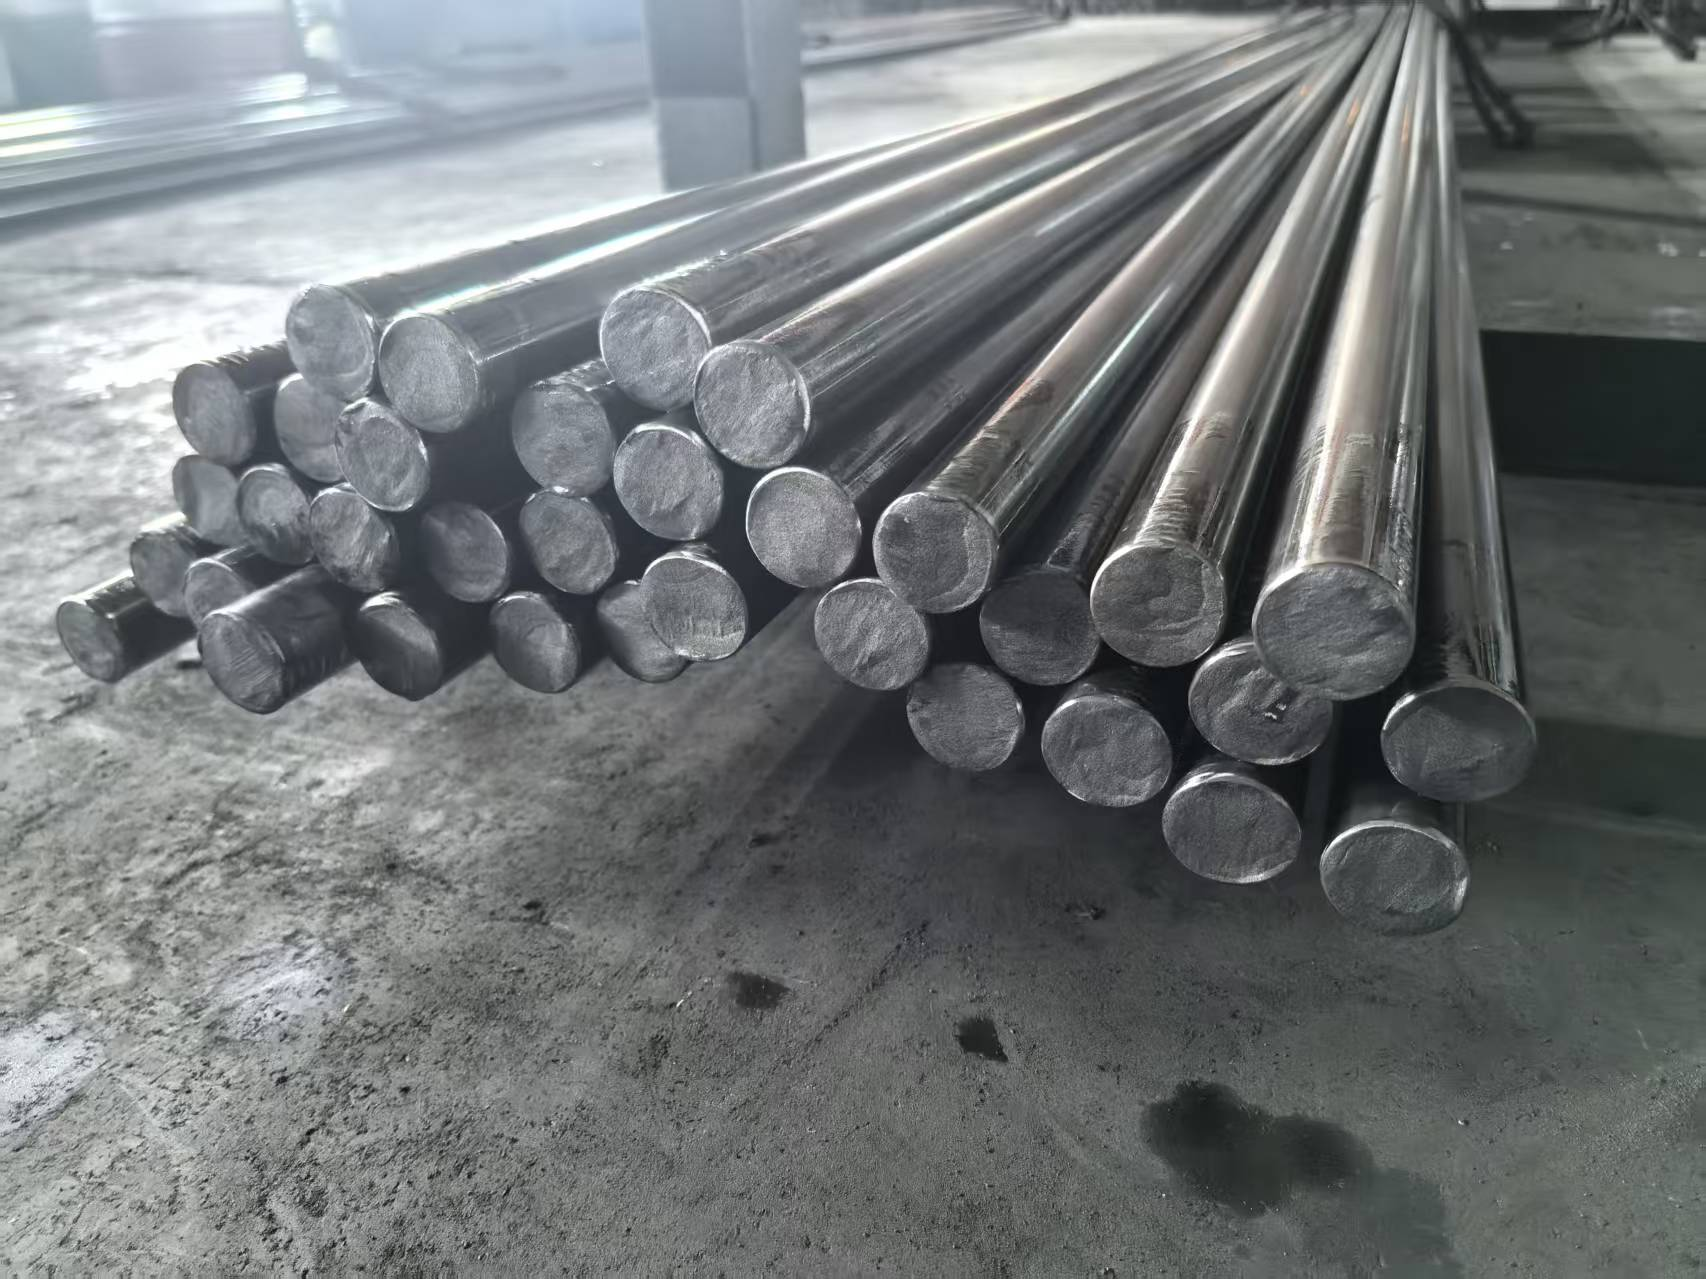
Chování za studena tažené uhlíkové oceli v agresivních prostředích z hlediska koroze
Elektrochemické degradace v kyselých a slaných médiích
Studeně tažená uhlíková ocel podléhá rychlé elektrochemické degradaci v kyselých (pH < 4) nebo chloridově bohatých prostředích. Dominantním mechanizmem je anodické rozpouštění – železo se oxiduje na Fe²⁺ – zatímco katodická redukce kyslíku vytváří hydroxidové ionty. V solných médiích chloridové ionty agresivně porušují přirozenou oxidovou vrstvu, čímž spouštějí lokální pitting; rychlost koroze přesahuje 0,5 mm/rok v aerovaných roztocích NaCl o koncentraci 3,5 % (NACE SP0169-2022). Kyselé podmínky dále urychlují rovnoměrnou korozí prostřednictvím vývoje vodíku, přičemž se rychlost ztráty hmotnosti zdvojnásobí při každém zvýšení teploty o 10 °C. V pobřežně-průmyslových atmosférách – kde kombinace chloridových a síranových znečišťujících látek prodlužuje dobu mokra – ukazují terénní údaje z monitorovacích míst ISO 9223 po jednom roce hloubku koroze 80–150 μm. Rozdílné aerační články pod usazeninami nebo v štěrbinách intenzifikují útok, zejména tam, kde studené tažení zanechává neúplné nebo nerovnoměrné ochranné vrstvy.
Vliv zbytkových napětí způsobených studeným tažením na zahájení koroze
Studené tažení způsobuje vysoká tahová zbytková napětí na povrchu – obvykle 200–400 MPa – která zásadně podporují zahájení koroze. Tato napětí zvyšují elektrochemický potenciál v deformovaných oblastech, čímž z nich činí preferenční anodická místa. Plasticky deformovaná uhlíková ocel vykazuje v ředké sírové kyselině o 30–50 % vyšší hustotu korozního proudu (i správn ) než odpovídající materiály s odstraněnými napětími (Samusawa, Věda o korozi , 2019). Pokud zbytkové napětí překročí 60 % meze kluzu a teplota stoupne nad 60 °C, dochází k chloridově indukované korozní trhlině způsobené napětím (SCC), což se stává kritickým režimem poruchy. Hromadění dislokací a prodloužené struktury zrn vzniklé při tažení vytvářejí mikrogalvanické články, které destabilizují nově vznikající oxidové vrstvy a umožňují vznik pórů během 24–72 hodin v agresivních elektrolytech. Odpuštění zbytkových napětí po tažení tepelným zpracováním snižuje náchylnost k korozí přibližně o 40 %, čímž se potvrzuje, že zbytkové napětí je hlavním faktorem způsobujícím degradaci v počáteční fázi.
Mikrostrukturní zranitelnosti: sítě perlitu a expozice hranic zrn
Ferriticko-perlitická mikrostruktura uhlíkové oceli získané za studena má vnitřní korozní slabiny. Kolonie perlitu – střídající se vrstvy cementitu (Fe₃C) a feritu – působí jako účinné mikrogalvanické články: ferit se koroduje obětováním, zatímco cementit funguje jako účinná katoda. To urychluje lokální rozpouštění podél hranic perlitu, přičemž rychlost ztráty hmotnosti je 2–3× vyšší než v plně feritických oblastech při pH 3–5. Tváření za studena rozděluje a zarovnává pruhy perlitu, čímž odhaluje prodloužené, vysokoenergetické hranice zrn náchylné k segregaci nečistot. V mořském prostředí může korze hranic zrn proniknout až do hloubky 10 μm během jednoho týdne. Navíc tenká jemnozrnná povrchová vrstva zvyšuje hustotu hranic zrn a vytváří nepřerušené cesty pro korozní činidla, což umožňuje mezikrystalovou korzi, která ohrožuje mechanickou integritu daleko dříve, než dojde k měřitelné ztrátě tloušťky stěny.
Referenční výkon v reálných podmínkách: za studena tažená uhlíková ocel versus běžné alternativy odolné proti korozi
Údaje o výkonu v provozu z offshore a chemických závodů (kontext normy ISO 15156)
V prostředích s kyselým plynem řízených normou ISO 15156 a v offshore prostředích bohatých na chloridy vykazuje neopatřená za studena tažená uhlíková ocel konzistentně omezenou odolnost proti korozi. Nezávislé laboratorní testy i provozní záznamy ukazují výrazné rozdíly výkonu oproti austenitickým nerezovým ocelím.
| Prostředí | Typická za studena tažená uhlíková ocel (ekvivalent A36) | nerezová ocel třídy 316L | Hlavní faktor degradace |
|---|---|---|---|
| Městské / průmyslové prostředí | cca 2 roky do proražení stěny | více než 70 let bez údržby | Trvalá pasivní vrstva |
| ponoření do 3% NaCl (simulovaná mořská voda) | Viditelné jamkování během 72 hodin | > 1 000 hodin, žádný lokální útok | Pasivace s pomocí molybdenu |
| Kyselý procesní prostředí o pH 3 | Průraz stěny během 24 hodin | > 480 hodin bez průrazu | Samoregenerace oxidu chromitého |
| Galvanické spojení (např. se závitem z nerezové oceli) | Těžká koroze v štěrbinách a jamkování | Katodický, avšak minimální degradace | Vyžadují se izolovaná připojení |
Záznamy o údržbě offshore platformy ukazují, že míra výměny podpor pro neochranné potrubí z uhlíkové oceli tažené za studena je pět až desetkrát vyšší než u ekvivalentů z nerezové oceli 316L. Chybějící stabilní pasivační vrstva zanechává ferit-perlitovou matici zranitelnou vůči chloridovému bodovému korozi a trhlinám způsobeným sirovodíkem – selhání, která jsou výslovně řešena v pokynech NACE MR0175/ISO 15156 pro výběr materiálů.
Analýza nákladů versus odolnosti proti galvanizované oceli a austenitickým nerezovým ocelím
Analýza celkových životnostních nákladů odhaluje, že pouhá cena suroviny je zavádějící. I když je uhlíková ocel tažená za studena o 70 až 80 % levnější na tunu než nerezová ocel 316L, započtení korozních přípusť, obnovy povlaků a neplánovaných prostojů rozhodně posouvá ekonomickou rovnováhu.
Ocel z uhlíkové oceli potažená zinkem metodou ponoru do roztaveného zinku spoléhá na obětavou zinkovou ochranu – avšak za nepřetržitě vlhkých nebo kyselých podmínek dochází ke ztrátě zinku až 1 µm/měsíc, čímž se standardní 85 µm silná vrstva vyčerpá za méně než sedm let a základní ocel se vystaví rychlému koroznímu útoku. Naopak austenitické nerezové oceli (např. 304L, 316L) vytvářejí samoregenerující se chromovou oxidovou vrstvu, která se spontánně obnovuje v prostředí obsahujícím kyslík a nevyčerpává se.
Pro aplikace s občasnou korozí může správně zvolené bariérové povlaky na uhlíkové oceli vyráběné tažením za studena zajistit 10 až 15 let provozu za jednu třetinu materiálových nákladů na nerezovou ocel. Však při trvalém ponoření do chloridových prostředí nebo při chemickém zpracování při nízkém pH je vyšší počáteční investice do nerezové oceli 316L stále odůvodněná: úspory na údržbě přesahují 500 USD na lineární metr potrubí během 20letého provozního období. Ekonomický bod zvratu – kdy se nerezová ocel stane levnější než opakované ponorné žárové zinkování a opravy – se v agresivních průmyslových prostředích obvykle vyskytuje během 8 až 12 let.
Praktické strategie zmírnění pro prodloužení životnosti uhlíkové oceli vyráběné tažením za studena
Optimalizace bariérových povlaků pro jedinečnou povrchovou topografii uhlíkové oceli vyráběné tažením za studena
Lineární drážky a jemná drsnost vzniklé studeným tažením přímo ovlivňují přilnavost a trvanlivost povlaku. Bez vhodné přípravy tyto vlastnosti zachycují kontaminanty nebo způsobují pinhole (bodové průniky). Ověřenou strategií pro zmírnění těchto problémů je počáteční pískování, které vytvoří povrch téměř bílého kovu (ISO 8501-1 Sa 2½), odstraní válcovací šupinu a vytvoří rovnoměrný kotvící profil, který se mechanicky zaklíní do ochranné vrstvy. Epoxidové povlaky s vysokou nátěrovou hmotností a tepelně stříkaný zinek poskytují husté, nepropustné filmy, které se těsně přizpůsobují drsnému povrchu. Je třeba poznamenat, že tlaková zbytková napětí vyvolaná studeným tažením pomáhají udržet integritu povlaku při ohybovém zatížení a potlačují šíření trhlin. Pro maximální životnost použijte dvouvrstvý systém – zinkový základní nátěr následovaný chemicky odolným vrchním nátěrem – aby byl podklad izolován od vlhkosti, chloridů a kyselých par. Pravidelné doplnění nátěru na místech poškozených nárazem udržuje nepřerušenost bariéry a brání vzniku lokální koroze.
Často kladené otázky
Jaké jsou hlavní příčiny koroze u uhlíkové oceli vyráběné za studena?
Kyselé a chloridem bohaté prostředí jsou hlavními příčinami koroze u uhlíkové oceli vyráběné za studena. Zbytková napětí a mikrostrukturní zranitelnosti také přispívají k urychlenému degradačnímu procesu.
Jak zvyšuje tažení za studena náchylnost k korozí?
Tažení za studena vyvolá vysoká tahová zbytková napětí a mění mikrostrukturu, například odhalením perlitových pásů a hranic zrn, čímž se ocel stává více náchylnou ke vzniku a šíření koroze.
Jaké jsou účinné strategie pro potlačení koroze u uhlíkové oceli vyráběné za studena?
Nanesení bariérových povlaků, jako jsou epoxidové povlaky s vysokou vrstvou nebo tepelně stříkaný zinek po řádné přípravě povrchu, může výrazně snížit rychlost koroze. Odpuštění napětí žíháním také pomáhá snížit náchylnost.
Proč mají nerezové oceli v korozivních prostředích lepší výkon než uhlíková ocel vyráběná za studena?
Nerezové oceli, zejména austenitické třídy, vytvářejí samoregenerující se vrstvy oxidu chromitého, které účinně odolávají korozi a činí je vysoce odolnými v agresivních podmínkách.
Je uhlíková ocel potažená žinkem metodou ponorného pokovování cenově výhodnou alternativou?
Uhlíková ocel potažená žinkem metodou ponorného pokovování může být cenově výhodnou alternativou v mírně korozivních podmínkách, avšak ne pro dlouhodobé vystavení prostředí, které je trvale vlhké nebo kyselé, kde se zinek rychle spotřebuje.
Obsah
- Chování za studena tažené uhlíkové oceli v agresivních prostředích z hlediska koroze
- Vliv zbytkových napětí způsobených studeným tažením na zahájení koroze
- Referenční výkon v reálných podmínkách: za studena tažená uhlíková ocel versus běžné alternativy odolné proti korozi
- Praktické strategie zmírnění pro prodloužení životnosti uhlíkové oceli vyráběné tažením za studena
-
Často kladené otázky
- Jaké jsou hlavní příčiny koroze u uhlíkové oceli vyráběné za studena?
- Jak zvyšuje tažení za studena náchylnost k korozí?
- Jaké jsou účinné strategie pro potlačení koroze u uhlíkové oceli vyráběné za studena?
- Proč mají nerezové oceli v korozivních prostředích lepší výkon než uhlíková ocel vyráběná za studena?
- Je uhlíková ocel potažená žinkem metodou ponorného pokovování cenově výhodnou alternativou?