
 EN
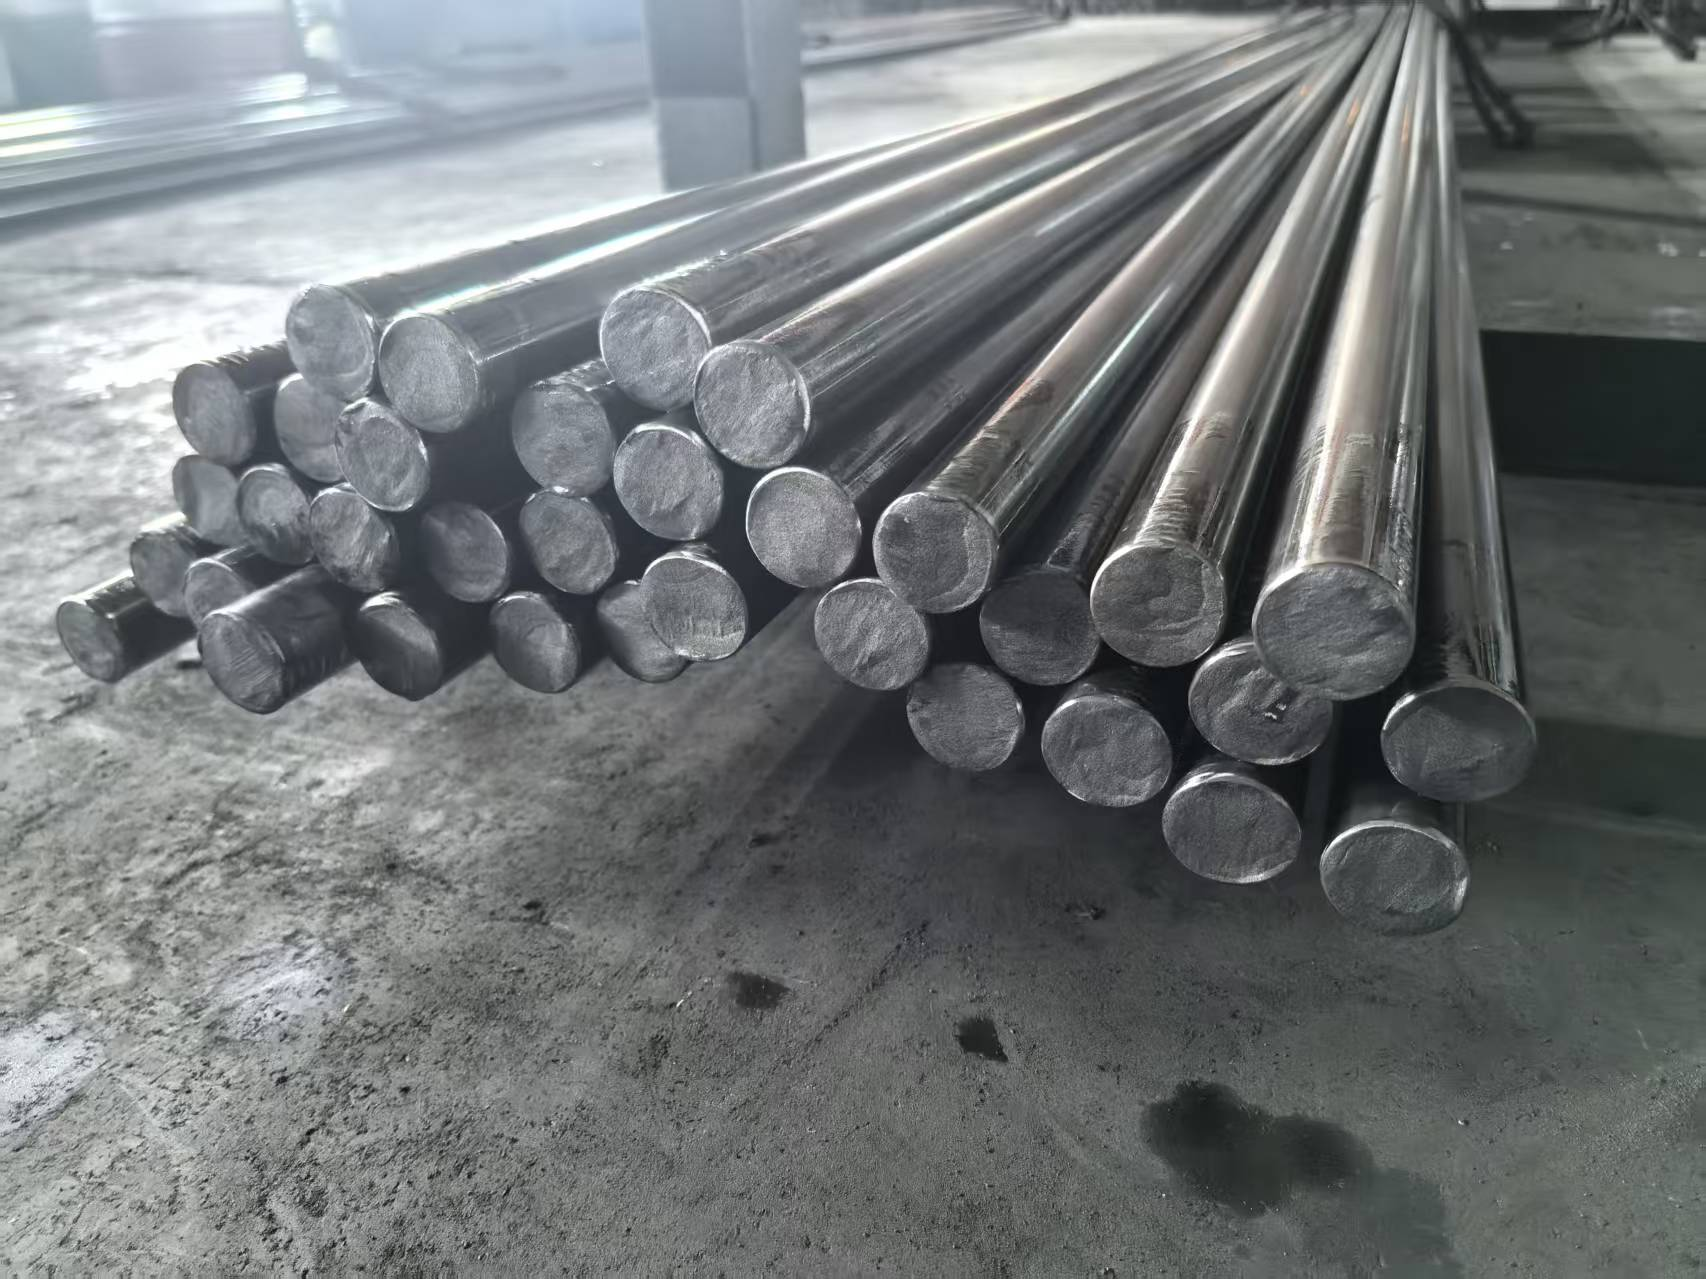
Hideg húzott szénacél korróziós viselkedése agresszív környezetekben
Elektrokémiai degradáció savas és sós közegben
A hideg húzott szénacél gyors elektrokémiai degradáción megy keresztül savas (pH < 4) vagy klórban gazdag környezetben. A fő mechanizmus az anódos oldódás – a vas Fe²⁺-vé oxidálódik –, miközben a katódos oxigénredukció hidroxidionokat termel. Sós közegben a klóridek agresszíven áttörnek a természetes oxidrétegen, helyi lyukkorrodációt indítva; a korróziós sebesség meghaladja a 0,5 mm/év értéket a levegővel telített 3,5%-os NaCl-oldatban (NACE SP0169-2022). A savas körülmények tovább gyorsítják az egyenletes korróziót a hidrogénfejlődés révén, a tömegveszteség sebessége minden 10 °C-os hőmérséklet-emelkedéssel megduplázódik. A partvidéki-ipari légkörben – ahol a klór- és szulfát-szennyeződések együttesen növelik a nedvesség jelenlétének időtartamát – az ISO 9223 figyelőállomásokról származó mezőadatok egy év után 80–150 μm-es korróziós mélységet mutatnak. A különböző oxigénkoncentrációk által létrehozott differenciális oxigénsejtek lerakódások vagy részek alatt fokozzák a támadást, különösen akkor, ha a hideg húzás hiányos vagy nem egyenletes védőréteget eredményez.
A hideghúzás által indukált maradékfeszültségek hatása a korrózió kezdődésére
A hideghúzás nagy húzómaradékfeszültségeket okoz a felületen – általában 200–400 MPa –, amelyek alapvetően elősegítik a korrózió kezdődését. Ezek a feszültségek növelik az elektrokémiai potenciált a deformált régiókban, így ezeket preferenciális anódos helyekké teszik. A plasztikusan deformált szénacél 30–50%-kal magasabb korróziós áramsűrűséget (i helyes ) mutat híg kénsavban, mint a feszültségmentesített megfelelői (Samusawa, Korróziós tudomány , 2019). Amikor a maradékfeszültségek meghaladják a szakítószilárdság 60 %-át – és a hőmérséklet 60 °C fölé emelkedik – a kloridok által kiváltott feszültségkorroziónak (SCC) nevezett jelenség kritikus meghibásodási módja válik. A húzás során keletkező diszlokációs torlódások és megnyúlt szemcsestruktúrák mikro-galváni cellákat képeznek, amelyek destabilizálják az újonnan kialakuló oxidrétegeket, így gödrök kezdődhetnek 24–72 órán belül agresszív elektrolitokban. A húzás utáni feszültségcsillapító lehűtés kb. 40 %-kal csökkenti a korrodálódásra való hajlamot, ezzel megerősítve, hogy a maradékfeszültség az elsődleges tényező az élettartam korai romlásában.
A mikroszerkezeti gyengeségek: a perlit hálózatok és a szemcsehatárok kitettsége
A hideg húzott szénacél ferrit–perlit mikroszerkezete belső korróziós gyengeségeket mutat. A perlit kolóniák – amelyek váltakozó cementit (Fe₃C) és ferrit rétegekből állnak – erős mikro-galvánikus párokat alkotnak: a ferrit áldozati módon korrózióznak, míg a cementit hatékony katódjaként működik. Ez gyorsítja a perlit határvonalain menti helyi oldódást, és a tömegvesztés sebessége pH 3–5 értéknél 2–3-szor nagyobb, mint a teljesen ferrites zónákban. A hideg húzás széttöri és irányítja a perlit sávokat, így megnyúlt, magas energiájú szemcsehatárokat tesz láthatóvá, amelyek hajlamosak szennyező anyagok szegregációjára. Tengeri légkörben a szemcsehatár-korrózió egy hét alatt akár 10 μm mélyre is behatolhat. Ezenkívül a finomszemcsés felületi réteg növeli a szemcsehatárok sűrűségét, folytonos utat biztosítva a korróziós anyagok számára, és lehetővé téve az intergranuláris támadást, amely mechanikai integritást veszélyezteti még az észlelhető falvesztés megjelenése előtt.
Valós idejű teljesítmény összehasonlítás: hidegen húzott szénacél vs. gyakori korrózióálló alternatívák
Tengeri és vegyipari létesítményekből származó terepi teljesítményadatok (ISO 15156 kontextusban)
Az ISO 15156 előírásai szerint szabályozott savas környezetben és a tengeri, klórban gazdag környezetben a bevonat nélküli hidegen húzott szénacél korlátozott korrózióállóságot mutat. Független laboratóriumi vizsgálatok és terepi feljegyzések egyértelmű teljesítménykülönbségeket mutatnak az austenites rozsdamentes acélokhoz képest.
| Környezet | Tipikus hidegen húzott szénacél (A36-vel egyenértékű) | 316L austenites rozsdamentes acél | Fő degradációs tényező |
|---|---|---|---|
| Városi / ipari légkör | kb. 2 év a falátmenő átütésig | >70 év karbantartás nélkül | Folyamatos passzív réteg |
| 3% NaCl-oldatba merítés (szimulált tengervíz) | Látható lyukadás 72 órán belül | >1000 óra, nincs helyi támadás | Molibdén által segített passziválás |
| Savas pH 3 folyadék | Falátmenő anyagvesztés 24 órán belül | >480 óra szúrásmentesen | Króm-oxid önmegjavítás |
| Galvánikus csatolás (pl. rozsdamentes csavarhoz) | Súlyos rések és lyukadásos korrózió | Katódos, mégis minimális degradáció | Szigetelt csatlakozások szükségesek |
A tengeri platformok karbantartási naplói szerint a bevonat nélküli, hidegen húzott szénacél csőtámasztók cseréjének gyakorisága öt- és tízszeres a 316L-es megfelelőikéhez képest. A stabil passziv réteg hiánya miatt a ferrit–perlit mátrix érzékeny a klórionok által kiváltott pittingsérülésre és a hidrogén-szulfid okozta repedésekre – ezek a meghibásodási módok kifejezetten szerepelnek az NACE MR0175/ISO 15156 anyagválasztási irányelvekben.
Költség–tartósság elemzés a horganyzott acél és az ausztenites rozsdamentes acélokhoz képest
Az életciklus-költségelemzés kimutatja, hogy a nyersanyag-ár egyedül félrevezető. Bár a hidegen húzott szénacél tonnánként 70–80%-kal olcsóbb, mint a 316L rozsdamentes acél, a korroziónak fenntartott tartalék, a bevonatok újratöltése és a tervezetlen leállások költségei döntően eltolják a gazdasági egyensúlyt.
A forró-merítéses cinkbevonatos szénacél a cink áldozati védelmére támaszkodik – azonban folyamatosan nedves vagy savas környezetben a cink elhasználódása akár havi 1 µm is lehet, így egy szokásos 85 µm-es bevonat kevesebb mint hét év alatt elfogy, és a tömbacél gyors rozsdásodásának teszi ki. Ellentétben ezzel az ausztenites rozsdamentes acélok (pl. 304L, 316L) öngyógyuló króm-oxid réteget képeznek, amely oxigéntartalmú környezetben önmagától regenerálódik, és nem fogy el.
Szakaszosan korrodáló környezetekben egy megfelelően kiválasztott gátt réteg hidegen húzott szénacél felületén 10–15 évnyi üzemelési időt biztosíthat a rozsdamentes acél anyagköltségének harmadáért. Azonban állandóan klórtartalmú közegbe merülő alkalmazásokban vagy alacsony pH-értékű vegyipari folyamatokban a 316L típusú rozsdamentes acél magasabb kezdeti beruházása mindig indokolt: a karbantartási megtakarítás 20 éves üzemelési időszak alatt több mint 500 USD/m csőhosszra tehető. A gazdasági „visszatérési pont” – amikor a rozsdamentes acél olcsóbb lesz, mint a többszöri forró-mázas újragalvanizálás és javítás – általában 8–12 év alatt következik be agresszív ipari környezetekben.
Gyakorlati kockázatcsökkentő stratégiák a hidegen húzott szénacél élettartamának növelésére
Gátt rétegek optimalizálása a hidegen húzott szénacél egyedi felületi topográfiájához
A huzott felület lineáris barázdái és finomfelületű érdesedése közvetlenül befolyásolja a bevonat tapadását és tartósságát. Megfelelő előkészítés hiányában ezek a jellemzők szennyező anyagokat rögzítenek vagy tűszúrásos lyukakat (pinhole) okoznak. Egy jól bevált enyhítési stratégia az abrazív fúvással kezdődik, amelyet közel fehér fémfelületi profil (ISO 8501-1 Sa 2½) eléréséig végeznek, így eltávolítják a gyári oxidréteget (mill scale) és egyenletes, mechanikusan összekapcsolódó fogazott felületet hoznak létre a védőréteggel. A nagy vastagságú epoxibevonatok és a hőre szórt cink sűrű, pórusmentes filmeket képeznek, amelyek szorosan illeszkednek a texturált felülethez. Megjegyzendő, hogy a huzat során kialakuló nyomó maradékfeszültségek segítenek fenntartani a bevonat integritását hajlító igénybevétel mellett, és gátolják a repedések terjedését. A maximális szolgálati élettartam érdekében kétbevonatos rendszert alkalmazzanak – cinkgazdag alapozót, majd kémiai ellenálló fedőbevonatot –, hogy elszigeteljék az alapanyagot a nedvességtől, klóridoktól és savas gőzöktől. A ütés által károsodott területek rendszeres utókezelése megőrzi a gát folytonosságát, és megakadályozza a helyi korrózió kialakulását.
GYIK
Mi okozza főként a hidegen húzott szénacél korrózióját?
A savas és klórban gazdag környezetek a hidegen húzott szénacél korróziójának fő okai. A maradékfeszültségek és a mikroszerkezeti gyengeségek szintén hozzájárulnak a gyorsabb degradációhoz.
Hogyan növeli a hidegen húzás a korrózióra való érzékenységet?
A hidegen húzás nagy húzó irányú maradékfeszültségeket indukál, és megváltoztatja a mikroszerkezetet – például a perlitcsíkokat és a szemcsehatárokat teszi ki –, ami miatt az acél érzékenyebbé válik a korrózió kezdődésére és terjedésére.
Milyen hatékony megelőzési stratégiák léteznek a hidegen húzott szénacél korróziója ellen?
Megfelelő felület-előkészítés után akadályozó bevonatok – például vastagrétegű epoxi vagy termikusan felszórt cink – alkalmazása jelentősen csökkentheti a korróziós sebességet. A feszültségmentesítő lágyítás is segít csökkenteni az érzékenységet.
Miért teljesítenek jobban az austenites rozsdamentes acélok a korróziós környezetekben, mint a hidegen húzott szénacél?
A rozsdamentes acélok, különösen az ausztenites fokozatok öngyógyuló króm-oxid réteget képeznek, amely hatékonyan ellenáll a korróziónak, így kiválóan alkalmazhatók agresszív környezetekben.
A meleg–merítéses cinkbevonatos szénacél költséghatékony alternatíva-e?
A meleg–merítéses cinkbevonatos szénacél költséghatékony alternatíva lehet mérsékelten korróziós környezetekben, de nem alkalmas hosszabb ideig tartó, folyamatosan nedves vagy savas környezetekre, ahol a cink gyorsan elfogy.
Tartalomjegyzék
- Hideg húzott szénacél korróziós viselkedése agresszív környezetekben
- A hideghúzás által indukált maradékfeszültségek hatása a korrózió kezdődésére
- Valós idejű teljesítmény összehasonlítás: hidegen húzott szénacél vs. gyakori korrózióálló alternatívák
- Gyakorlati kockázatcsökkentő stratégiák a hidegen húzott szénacél élettartamának növelésére
-
GYIK
- Mi okozza főként a hidegen húzott szénacél korrózióját?
- Hogyan növeli a hidegen húzás a korrózióra való érzékenységet?
- Milyen hatékony megelőzési stratégiák léteznek a hidegen húzott szénacél korróziója ellen?
- Miért teljesítenek jobban az austenites rozsdamentes acélok a korróziós környezetekben, mint a hidegen húzott szénacél?
- A meleg–merítéses cinkbevonatos szénacél költséghatékony alternatíva-e?