
 EN
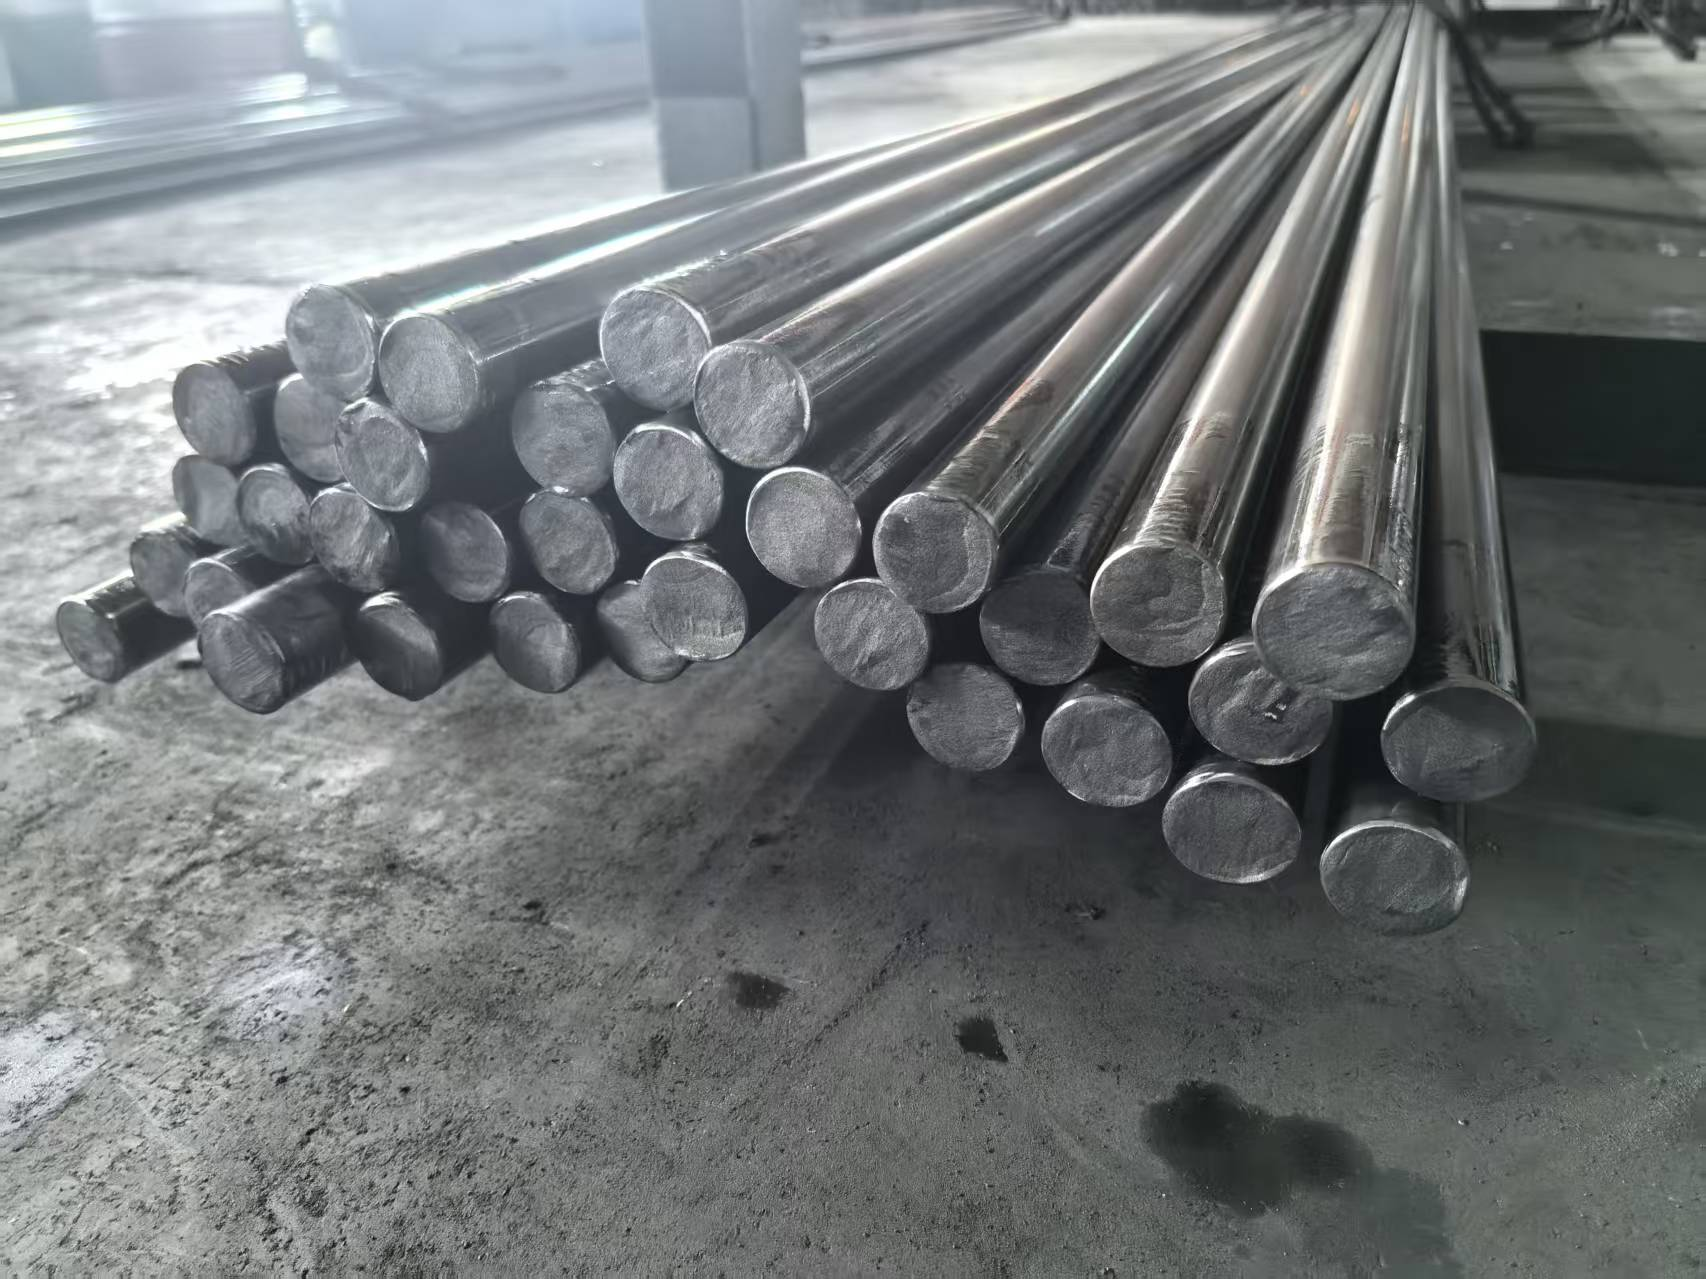
Zachowanie korozji zimnowalcowanej stali węglowej w agresywnych środowiskach
Degradacja elektrochemiczna w środowiskach kwasowych i solonych
Zimne wyciąganie stali węglowej powoduje szybką degradację elektrochemiczną w środowiskach kwasowych (pH < 4) lub bogatych w chlorki. Dominującym mechanizmem jest rozpuszczanie anodowe — żelazo utlenia się do Fe²⁺ — podczas gdy redukcja tlenu na katodzie generuje jony wodorotlenkowe. W środowiskach solnych jony chlorkowe intensywnie niszczą naturalną warstwę tlenkową, wywołując lokalne korozję punktową; tempo korozji przekracza 0,5 mm/rok w powietrznych roztworach NaCl o stężeniu 3,5% (NACE SP0169-2022). Warunki kwasowe dodatkowo przyspieszają korozję ogólną poprzez ewentualne wydzielanie wodoru, przy czym ubytek masy podwaja się przy wzroście temperatury o 10°C. W atmosferach przybrzeżno-przemysłowych — gdzie połączone zanieczyszczenia chlorkami i siarczanami wydłużają czas zwilżenia — dane terenowe ze stacji monitoringu ISO 9223 wskazują na głębokość korozji wynoszącą 80–150 μm po jednym roku. Komórki różnicowego natlenienia pod osadami lub w szczelinach nasilają atak korozji, szczególnie tam, gdzie proces zimnego wyciągania pozostawia niekompletne lub niemieszczące się jednorodnie warstwy ochronne.
Wpływ naprężeń resztkowych wywołanych zimnym wyciąganiem na inicjację korozji
Zimne wyciąganie wprowadza wysokie naprężenia resztkowe rozciągające na powierzchni – zwykle 200–400 MPa – które zasadniczo sprzyjają inicjacji korozji. Te naprężenia podnoszą potencjał elektrochemiczny w odkształcanych obszarach, czyniąc je preferencyjnymi odcinkami anodowymi. Plastycznie odkształcona stal węglowa wykazuje gęstość prądu korozji (i poprawna ) o 30–50% wyższą niż odpowiedniki po zwalnianiu naprężeń w rozcieńczonym kwasie siarkowym (Samusawa, Nauka o korozji , 2019). Gdy naprężenia resztkowe przekraczają 60% wytrzymałości na rozciąganie – a temperatura wzrasta powyżej 60 °C – chloropochodne napięciowe pęknięcie korozyjne (SCC) staje się krytycznym trybem awarii. Skupiska dyslokacji i wydłużone struktury ziaren powstałe podczas ciągnienia tworzą mikroogniwa galwaniczne, które destabilizują nowo powstające warstwy tlenkowe, umożliwiając powstawanie wtrąceń korozji w ciągu 24–72 godzin w agresywnych elektrolitach. Odpuszczanie naprężeń po ciągnieniu zmniejsza podatność na korozję o ok. 40%, co potwierdza, że naprężenia resztkowe są dominującym czynnikiem degradacji w jej wczesnej fazie.
Podatności mikrostrukturalne: sieci ferrytu-perlitu oraz ekspozycja granic ziaren
Ferrityczno-perlitowa mikrostruktura węglowej stali zimnowalcowanej wykazuje wrodzone słabości korozyjne. Kolonie ferrytu i perlitu – naprzemienne blaszki cementytu (Fe₃C) i ferrytu – działają jako silne mikroogniwa galwaniczne: ferryt ulega korozji poświęceniowej, podczas gdy cementyt pełni funkcję wydajnej katody. To przyspiesza lokalne rozpuszczanie wzdłuż granic ziaren perlitu, a tempo ubytku masy jest 2–3 razy wyższe niż w strefach całkowicie ferrytycznych przy pH 3–5. Zimnowalcowanie rozdrabnia i wyrównuje pasma perlitu, odsłaniając wydłużone, wysokogęstotliwościowe granice ziaren, które są podatne na segregację zanieczyszczeń. W atmosferze morskiej korozja granic ziaren może zagłębiać się nawet do 10 μm w ciągu jednego tygodnia. Ponadto cienka warstwa powierzchniowa o drobnoziarnistej strukturze zwiększa gęstość granic ziaren, tworząc ciągłe ścieżki dla czynników korozyjnych i umożliwiając atak międzyziarnowy, który narusza integralność mechaniczną znacznie wcześniej niż wystąpią mierzalne ubytki ścianki.
Rzeczywiste osiągi jako punkt odniesienia: stal węglowa wydrawana na zimno kontra typowe alternatywy odpornościowe na korozję
Dane z rzeczywistych warunków eksploatacji z obiektów morskich i przemysłu chemicznego (kontekst ISO 15156)
W środowiskach kwaśnych objętych normą ISO 15156 oraz w morskich, bogatych w chlorki warunkach eksploatacyjnych niepowlekana stal węglowa wydrawana na zimno wykazuje systematycznie ograniczoną odporność na korozję. Niezależne badania laboratoryjne oraz rejestracje z terenu ujawniają wyraźne różnice w osiągach względem stali austenitycznych.
| Środowisko | Typowa stal węglowa wydrawana na zimno (równoważna A36) | stal austenityczna 316L | Główny czynnik degradacji |
|---|---|---|---|
| Środowisko miejskie / przemysłowe | około 2 lata do przebicia przez ściankę | >70 lat bez konieczności konserwacji | Ciągła warstwa bierna |
| zanurzenie w roztworze NaCl o stężeniu 3 % (imitacja wody morskiej) | Widoczne wgniecenia w ciągu 72 godzin | >1000 godzin, brak lokalnego ataku | Pasywacja wspomagana molibdenem |
| Kwasowy płyn procesowy o pH 3 | Utrata materiału na całej grubości ścianki w ciągu 24 godzin | >480 godzin bez przebicia | Samoregeneracja tlenku chromu |
| Sparowanie galwaniczne (np. z śrubą ze stali nierdzewnej) | Silna korozja szczelinowa i punktowa | Katodowe, ale z minimalnym stopniem degradacji | Wymagane są połączenia izolowane |
Dzienniki konserwacji platform morskich wykazują, że częstotliwość wymiany niepowlekanych, zimno walcowanych wsporników rur stalowych ze stali węglowej jest pięć do dziesięciokrotnie wyższa niż dla odpowiedników ze stali nierdzewnej 316L. Brak stabilnej warstwy pasywacyjnej sprawia, że matryca ferryt-perlit jest podatna na korozję punktową wywoływaną chlorkami oraz pękanie spowodowane siarkowodorami — tryby uszkodzeń, które są wyraźnie określone w wytycznych NACE MR0175/ISO 15156 dotyczących doboru materiałów.
Analiza koszt–trwałość w porównaniu ze stalą ocynkowaną i stalami austenitycznymi nierdzewnymi
Analiza kosztów cyklu życia ujawnia, że sama cena surowca jest myląca. Choć zimno walcowana stal węglowa kosztuje o 70–80% mniej za tonę niż stal nierdzewna 316L, uwzględnienie zapasu na korozję, odnawiania powłok ochronnych oraz nieplanowanych przestojów przesuwa bilans ekonomiczny zdecydowanie na korzyść alternatywnych rozwiązań.
Węglowy stal ocynkowana gorącą metodą opiera się na ochronie żelaza przez pośrednictwo cynku działającego jako anoda rozpraszająca—jednak w warunkach ciągłego zwilżenia lub odczynu kwasowego ubytek cynku może osiągać nawet 1 µm/miesiąc, co prowadzi do całkowitego zużycia standardowej powłoki o grubości 85 µm w ciągu mniej niż siedmiu lat i ujawnia stаль podstawową do szybkiego rdzewienia. Natomiast austenityczne stale nierdzewne (np. 304L, 316L) tworzą samoregenerującą się warstwę tlenku chromu, która spontanicznie odnawia się w środowiskach zawierających tlen i nie ulega zużyciu.
W zastosowaniach podlegających okresowemu działaniu korozji odpowiednio dobrana powłoka ochronna na stal węglową wykonywaną metodą ciągnienia zimnego może zapewnić 10–15 lat użytkowania przy koszcie materiału stanowiącym jedną trzecią cenę stali nierdzewnej. Jednak w warunkach stałego zanurzenia w środowisku zawierającym chlorki lub w przetwórstwie chemicznym przy niskim pH wyższe początkowe inwestycje w stal nierdzewną 316L są zawsze uzasadnione: oszczędności na konserwacji przekraczają 500 USD na metr bieżący rurociągu w okresie eksploatacji wynoszącym 20 lat. Punktem ekonomicznego przejścia – czyli momentem, w którym stosowanie stali nierdzewnej staje się tańsze niż wielokrotne gorące ocynkowanie i naprawy – jest zwykle 8–12 lat w agresywnych środowiskach przemysłowych.
Praktyczne strategie łagodzenia skutków korozji w celu wydłużenia żywotności stali węglowej wykonywanej metodą ciągnienia zimnego
Optymalizacja powłok ochronnych pod kątem unikalnej topografii powierzchni stali węglowej wykonywanej metodą ciągnienia zimnego
Liniowe bruzdy i drobnoziarnista chropowatość nadawane przez walcowanie na zimno bezpośrednio wpływają na przyczepność powłoki i jej trwałość. Bez odpowiedniego przygotowania te cechy mogą zatrzymywać zanieczyszczenia lub powodować przebicia. Sprawdzona strategia łagodzenia zaczyna się od strzelania ścierniskiem do profilu metalu niemal białego (ISO 8501-1 Sa 2½), usuwając tlenki i tworząc jednolitą strukturę kotwiącą, która mechanicznie zaczepia się z warstwą ochronną. Grubowarstwowe powłoki epoksydowe oraz cynk natryskiwany termicznie zapewniają gęste, bezporyzowe warstwy, które ściśle przylegają do teksturowanej powierzchni. Warto zauważyć, że naprężenia szczątkowe ściskające wywołane przez walcowanie na zimno pomagają utrzymać integralność powłoki pod obciążeniem giętnym, hamując rozprzestrzenianie się pęknięć. Dla maksymalnej trwałości zastosuj system dwuwarstwowy — podkład bogaty w cynk, a następnie warstwę wierzchnią odporną na chemikalia — aby izolować podłoże od wilgoci, chlorków i kwaśnych par. Regularna naprawa uszkodzonych obszarów zachowuje ciągłość bariery i zapobiega powstawaniu lokalnej korozji.
Często zadawane pytania
Jakie są główne przyczyny korozji zimno walcowanego stali węglowej?
Środowiska kwasowe oraz bogate w chlorki są głównymi przyczynami korozji zimno walcowanego stali węglowej. Naprężenia resztkowe i wrażliwości mikrostrukturalne przyczyniają się również do przyspieszonego zużycia.
W jaki sposób zimne walcowanie zwiększa podatność na korozję?
Zimne walcowanie powoduje wysokie naprężenia rozciągające resztkowe oraz zmiany mikrostruktury, takie jak odsłonięcie pasm ferrytu i granic ziaren, co czyni stal bardziej podatną na inicjowanie i propagację korozji.
Jakie są skuteczne strategie zapobiegania korozji zimno walcowanego stali węglowej?
Zastosowanie powłok barierowych, takich jak epoksydowe farby grubowarstwowe lub cynk nanoszony metodą natryskową cieplną po odpowiednim przygotowaniu powierzchni, znacząco obniża tempo korozji. Odpuszczanie naprężeń również pomaga zmniejszyć podatność na korozję.
Dlaczego stale nierdzewne osiągają lepsze wyniki niż zimno walcowany stal węglowy w środowiskach korozyjnych?
Stal nierdzewna, szczególnie gatunki austenityczne, tworzy samoregenerujące się warstwy tlenku chromu, które skutecznie odpierają korozję, zapewniając wysoką trwałość w agresywnych warunkach.
Czy stal węglowa ocynkowana ogniowo jest opłacalną alternatywą?
Stal węglowa ocynkowana ogniowo może być opłacalną alternatywą w umiarkowanie korozyjnych warunkach, ale nie nadaje się do długotrwałego narażenia na ciągle wilgotne lub kwasowe środowiska, w których cynk szybko się wyczerpuje.
Spis treści
- Zachowanie korozji zimnowalcowanej stali węglowej w agresywnych środowiskach
- Wpływ naprężeń resztkowych wywołanych zimnym wyciąganiem na inicjację korozji
- Rzeczywiste osiągi jako punkt odniesienia: stal węglowa wydrawana na zimno kontra typowe alternatywy odpornościowe na korozję
- Praktyczne strategie łagodzenia skutków korozji w celu wydłużenia żywotności stali węglowej wykonywanej metodą ciągnienia zimnego
-
Często zadawane pytania
- Jakie są główne przyczyny korozji zimno walcowanego stali węglowej?
- W jaki sposób zimne walcowanie zwiększa podatność na korozję?
- Jakie są skuteczne strategie zapobiegania korozji zimno walcowanego stali węglowej?
- Dlaczego stale nierdzewne osiągają lepsze wyniki niż zimno walcowany stal węglowy w środowiskach korozyjnych?
- Czy stal węglowa ocynkowana ogniowo jest opłacalną alternatywą?