
 EN
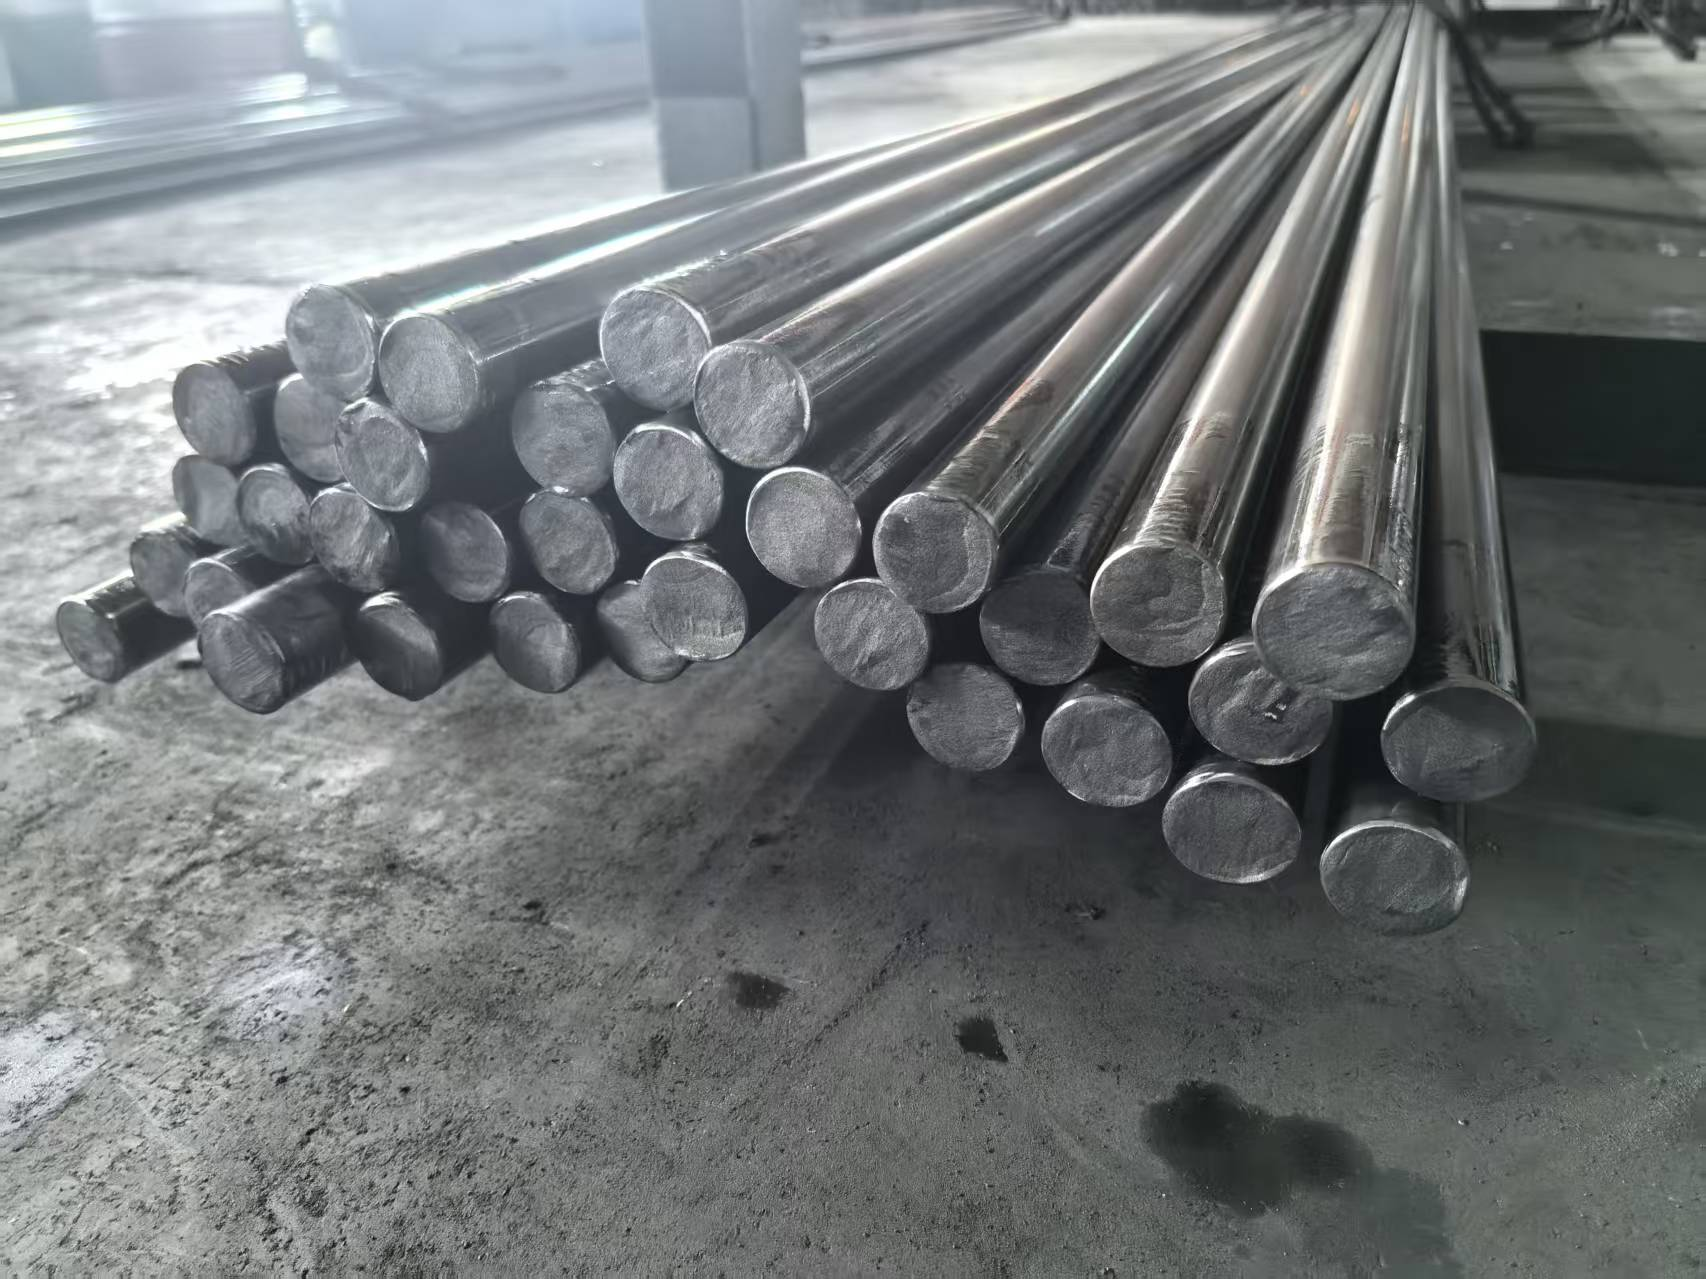
Поведение холоднотянутой углеродистой стали при коррозии в агрессивных средах
Электрохимическая деградация в кислых и солёных средах
Холоднотянутая углеродистая сталь подвергается быстрой электрохимической деградации в кислых (pH < 4) или хлоридсодержащих средах. Основной механизм — анодное растворение: железо окисляется до Fe²⁺, а на катоде происходит восстановление кислорода с образованием гидроксильных ионов. В солевых средах ионы хлора активно разрушают природную оксидную плёнку, вызывая локальную питтинговую коррозию; скорости коррозии превышают 0,5 мм/год в аэрированных растворах NaCl концентрацией 3,5 % (NACE SP0169-2022). Кислые условия дополнительно ускоряют равномерную коррозию за счёт выделения водорода, причём потери массы удваиваются при повышении температуры на 10 °C. В прибрежно-промышленной атмосфере — где совместное присутствие хлоридных и сульфатных загрязнителей увеличивает продолжительность периода увлажнения — данные полевых наблюдений по стандарту ISO 9223 показывают глубину коррозии 80–150 мкм через один год. Различия в аэрации под отложениями или в зазорах формируют дифференциальные аэрационные элементы, усиливающие коррозионное воздействие, особенно там, где холодная протяжка оставляет неполные или неоднородные защитные окалины.
Влияние остаточных напряжений, вызванных холодной протяжкой, на начало коррозии
Холодная протяжка создаёт высокие растягивающие остаточные напряжения на поверхности — обычно 200–400 МПа, — которые принципиально способствуют началу коррозии. Эти напряжения повышают электрохимический потенциал в деформированных областях, превращая их в предпочтительные анодные участки. Пластически деформированная углеродистая сталь демонстрирует плотность коррозионного тока (i corr ) в разбавленной серной кислоте на 30–50 % выше, чем её аналоги после снятия напряжений (Samusawa, Наука о коррозии , 2019). Когда остаточные напряжения превышают 60 % предела текучести, а температура поднимается выше 60 °C, коррозионное растрескивание под напряжением, вызванное хлоридами (SCC), становится критическим механизмом разрушения. Скопления дислокаций и вытянутые структуры зёрен, возникающие при волочении, формируют микрогальванические элементы, которые нарушают стабильность зарождающихся оксидных плёнок, обеспечивая образование питтингов в течение 24–72 часов в агрессивных электролитах. Отжиг для снятия напряжений после волочения снижает склонность к коррозии примерно на 40 %, что подтверждает доминирующую роль остаточных напряжений в начальной стадии деградации.
Микроструктурные уязвимости: сети перлита и экспозиция границ зёрен
Ферритно-перлитная микроструктура холоднотянутой углеродистой стали обладает внутренними коррозионными слабостями. Колонии перлита — чередующиеся пластинки цементита (Fe₃C) и феррита — действуют как мощные микро-гальванические пары: феррит корродирует жертвенным образом, а цементит служит эффективным катодом. Это ускоряет локальное растворение вдоль границ перлита; скорость потери массы в 2–3 раза выше, чем в полностью ферритных зонах при pH 3–5. Холодная протяжка разрушает и выравнивает полосы перлита, обнажая удлинённые границы зёрен с высокой энергией, склонные к сегрегации примесей. В морской атмосфере коррозия по границам зёрен может проникать на глубину до 10 мкм в течение одной недели. Кроме того, тонкозернистый поверхностный слой повышает плотность границ зёрен, создавая непрерывные пути для коррозионно-активных веществ и обеспечивая межкристаллитную коррозию, которая нарушает механическую целостность задолго до того, как произойдёт измеримая потеря толщины стенки.
Сравнительный анализ реальной эксплуатационной эффективности: холоднотянутая углеродистая сталь по сравнению с типичными коррозионностойкими альтернативами
Данные об эксплуатационной эффективности на объектах нефтегазовой отрасли в морской среде и химической промышленности (в контексте стандарта ISO 15156)
В условиях сероводородной среды, регламентируемых стандартом ISO 15156, и в морских средах с высоким содержанием хлоридов неокрашенная холоднотянутая углеродистая сталь демонстрирует ограниченную коррозионную стойкость. Независимые лабораторные испытания и полевые данные выявляют значительные различия в эксплуатационных характеристиках по сравнению с аустенитными нержавеющими сталями.
| Среда | Типичная холоднотянутая углеродистая сталь (аналог ASTM A36) | нержавеющая сталь аустенитного класса марки 316L | Основной фактор деградации |
|---|---|---|---|
| Городская / промышленная атмосфера | примерно 2 года до сквозного проникновения коррозии | более 70 лет без технического обслуживания | Постоянный пассивный слой |
| погружение в 3% раствор NaCl (имитация морской воды) | Видимые язвы в течение 72 часов | >1000 часов, без локального повреждения | Пассивация с участием молибдена |
| Кислый процессный раствор с pH 3 | Проникновение сквозь стенку в течение 24 часов | >480 часов без образования сквозных отверстий | Самовосстановление оксида хрома |
| Гальваническое соединение (например, с болтом из нержавеющей стали) | Сильная щелевая и язвенная коррозия | Катодное, но минимальное деградирование | Требуются изолированные соединения |
Журналы технического обслуживания морских платформ показывают, что частота замены опор трубопроводов из углеродистой стали холодной прокатки без покрытия в пять–десять раз выше, чем у аналогичных опор из стали марки 316L. Отсутствие стабильного пассивирующего слоя делает феррито-перлитную матрицу уязвимой к хлоридной язвенной коррозии и растрескиванию под действием сероводорода — видам разрушения, прямо указанным в руководящих принципах по выбору материалов NACE MR0175/ISO 15156.
Анализ соотношения «стоимость–долговечность» по сравнению с оцинкованной сталью и аустенитными нержавеющими сталями
Анализ совокупной стоимости жизненного цикла показывает, что ориентация только на цену сырья вводит в заблуждение. Хотя углеродистая сталь холодной прокатки стоит на 70–80 % меньше за тонну по сравнению со сталью 316L, учёт коррозионных припусков, обновления покрытий и простоев по нештатным причинам кардинально меняет экономическое соотношение.
Оцинкованная углеродистая сталь горячего цинкования полагается на жертвенную защиту цинком — однако в постоянно влажных или кислых условиях истощение цинкового слоя достигает до 1 мкм/месяц, что приводит к исчерпанию стандартного покрытия толщиной 85 мкм менее чем за семь лет и обнажает основную сталь, подвергая её быстрой коррозии. В отличие от этого, аустенитные нержавеющие стали (например, 304L, 316L) образуют самовосстанавливающийся оксидный хромовый слой, который спонтанно регенерируется в средах, содержащих кислород, и не истощается.
Для применений с периодической коррозией правильно подобранное барьерное покрытие на холоднотянутой углеродистой стали может обеспечить 10–15 лет службы при стоимости материала в одну треть по сравнению со стоимостью нержавеющей стали. Однако при постоянном погружении в хлоридсодержащую среду или в химических процессах с низким значением pH более высокие первоначальные затраты на нержавеющую сталь марки 316L окупаются неоднократно: экономия на техническом обслуживании превышает 500 долларов США на погонный метр трубопровода в течение 20-летнего эксплуатационного периода. Экономический точечный порог — когда стоимость нержавеющей стали становится ниже стоимости повторного горячего цинкования и ремонта — обычно достигается через 8–12 лет в агрессивных промышленных условиях.
Практические стратегии снижения рисков для повышения срока службы холоднотянутой углеродистой стали
Оптимизация барьерных покрытий с учётом уникальной топографии поверхности холоднотянутой углеродистой стали
Линейные бороздки и мелкомасштабная шероховатость, возникающие при холодной протяжке, напрямую влияют на адгезию и долговечность покрытия. Без надлежащей подготовки эти особенности удерживают загрязнения или вызывают образование сквозных пор. Проверенная стратегия предотвращения начинается с абразивного дробеструйного очищения до состояния почти белого металла (ISO 8501-1 Sa 2½), что позволяет удалить окалину и создать равномерный анкерный рельеф, обеспечивающий механическое сцепление с защитным слоем. Эпоксидные покрытия повышенной толщины и термически напыленный цинк формируют плотные, беспористые пленки, точно повторяющие рельеф поверхности. Примечательно, что сжимающие остаточные напряжения, возникающие при холодной протяжке, способствуют сохранению целостности покрытия при изгибных нагрузках и препятствуют распространению трещин. Для достижения максимального срока службы рекомендуется двухслойная система покрытия: цинксодержащий грунт в качестве первого слоя и химически стойкое верхнее покрытие — в качестве второго, что обеспечивает надежную изоляцию основы от влаги, хлоридов и кислых паров. Регулярное восстановление поврежденных при ударных воздействиях участков поддерживает непрерывность барьера и предотвращает начало локальной коррозии.
Часто задаваемые вопросы
Каковы основные причины коррозии холоднотянутой углеродистой стали?
Кислые и хлоридсодержащие среды являются основными причинами коррозии холоднотянутой углеродистой стали. Остаточные напряжения и микроструктурные уязвимости также способствуют ускоренной деградации.
Как холодная прокатка повышает склонность к коррозии?
Холодная прокатка вызывает высокие растягивающие остаточные напряжения и изменяет микроструктуру, например, обнажая полосы перлита и границы зёрен, что делает сталь более восприимчивой к возникновению и распространению коррозии.
Какие эффективные стратегии борьбы с коррозией холоднотянутой углеродистой стали?
Нанесение барьерных покрытий, таких как эпоксидные составы повышенной толщины или термически распылённый цинк после надлежащей подготовки поверхности, значительно снижает скорость коррозии. Отжиг для снятия напряжений также помогает уменьшить склонность к коррозии.
Почему нержавеющие стали превосходят холоднотянутую углеродистую сталь в агрессивных средах?
Нержавеющие стали, особенно аустенитные марки, образуют самовосстанавливающиеся слои оксида хрома, которые эффективно препятствуют коррозии, обеспечивая высокую долговечность в агрессивных условиях.
Является ли оцинкованная углеродистая сталь горячего цинкования экономически выгодной альтернативой?
Оцинкованная углеродистая сталь горячего цинкования может быть экономически выгодной альтернативой в условиях умеренной коррозии, но не подходит для длительного воздействия постоянно влажной или кислой среды, где цинк быстро исчерпывается.
Содержание
- Поведение холоднотянутой углеродистой стали при коррозии в агрессивных средах
- Влияние остаточных напряжений, вызванных холодной протяжкой, на начало коррозии
- Сравнительный анализ реальной эксплуатационной эффективности: холоднотянутая углеродистая сталь по сравнению с типичными коррозионностойкими альтернативами
- Практические стратегии снижения рисков для повышения срока службы холоднотянутой углеродистой стали
-
Часто задаваемые вопросы
- Каковы основные причины коррозии холоднотянутой углеродистой стали?
- Как холодная прокатка повышает склонность к коррозии?
- Какие эффективные стратегии борьбы с коррозией холоднотянутой углеродистой стали?
- Почему нержавеющие стали превосходят холоднотянутую углеродистую сталь в агрессивных средах?
- Является ли оцинкованная углеродистая сталь горячего цинкования экономически выгодной альтернативой?