
 EN
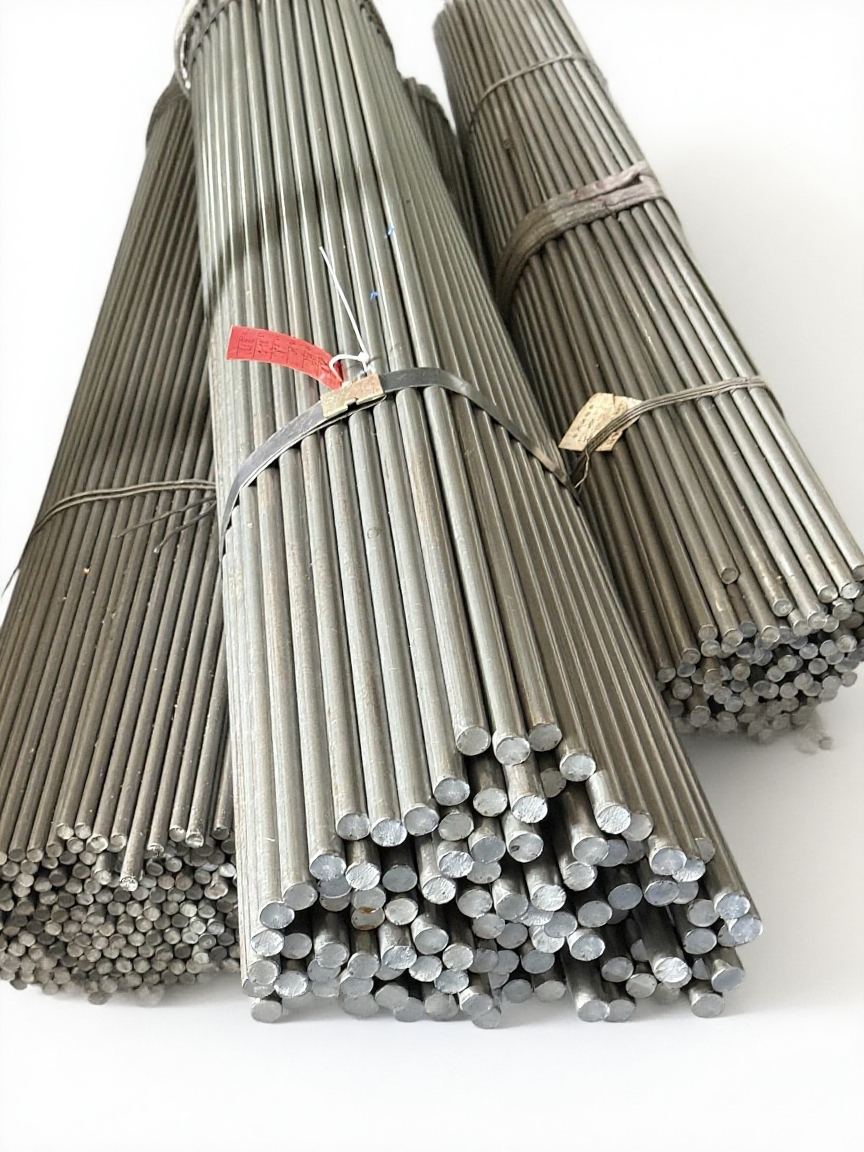
Precizie dimensională superioară și integritate a suprafeței
Controlul strict al toleranțelor pentru prelucrarea CNC și asamblare
Oțelul tras la rece oferă o precizie dimensională excepțională datorită procesului de tragere la rece—trăgerea barei laminată la cald printr-o matrice, la temperatura camerei. Acest proces reduce aria secțiunii transversale, obținând toleranțe de diametru la fel de strânse ca ±0,025 mm, în conformitate cu standardele ISO IT7–IT8. Coerența geometrică rezultată minimizează ajustările de configurare CNC și eliminarea de material, reducând timpii de ciclu până la 20 % comparativ cu variantele finite la cald. Pentru asamblarea automatizată, această reproductibilitate reduce neconformitățile și necesitatea de refacere; producătorii de top raportează o scădere cu 15 % a ratei de rebuturi după trecerea la materialele de alimentare trase la rece. Deformarea la rece elimină, de asemenea, decarburația superficială, păstrând integritatea materialului în stratul exterior, unde se concentrează eforturile. Cu variația diametrului menținută, în mod tipic, în limite de 0,1 mm pe o lungime de șase metri, strungurile cu mai multe axe și cele de tip Swiss funcționează fără întreruperi—asigurând ca fiecare pin, arbore sau manșon să respecte specificațiile din desenul tehnic, fără sortare în timpul procesului.
Finisaj de suprafață îmbunătățit care reduce frecarea și prelungește durata de viață a componentelor
Tragerea la rece lustruiește suprafața de oțel, asigurând o rugozitate Ra de 0,8–1,6 µm—eliminând adesea necesitatea rectificării secundare. Acest finisaj mai neted scade coeficientul de frecare în contactele de alunecare, reducând temperaturile de funcționare și uzura în ghidajele liniare, rulmenți și tije de supapă. Testele de ciclu de viață arată că arborele obținute prin tragere la rece prezintă cu 30–40 % mai puțină uzură decât cele strunjite din oțel laminat la cald, în condiții identice de ungere. Absența stratului de oxid format la laminare și suprafața densă, ecruisată prin deformare, inhibă inițierea fisurilor, sporind rezistența la oboseală sub sarcini ciclice. Pentru tijele de cilindri hidraulici sau arborele motoarelor electrice, suprafața obținută direct prin tragere la rece servește frecvent ca finisaj funcțional final—păstrând stresurile reziduale compresive benefice și prelungind intervalele de întreținere fără etape suplimentare de polizare.
Proprietăți mecanice îmbunătățite prin tragere la rece
Întărire prin lucru mecanic și creștere a rezistenței la curgere fără adăugiri de aliaje
Oțelul tras la rece obține rezistență prin întărirea mecanică—nu prin adăugarea de aliaje. Pe măsură ce bara trece prin matriță, densitatea dislocațiilor crește dramatic, ridicând rezistența la rupere și rezistența la curgere cu 15–25% față de starea inițială laminată la cald. Deoarece întărirea provine din rearanjarea rețelei cristaline—nu din compoziția chimică—inginerii pot specifica calități de bază de oțel cu conținut scăzut de carbon și totuși obține performanțe adecvate pentru componente de precizie. Acest lucru evită elementele costisitoare de aliere, cum ar fi nichelul sau molibdenul, și elimină adesea tratamentele termice ulterioare. Prelucrătorii primesc semifabricate cu toleranțe mai strânse și rezistență intrinsecă mai mare, reducând deșeurile în timpul strunjirii sau frezării și permițând proiecte mai ușoare și mai eficiente din punct de vedere economic—totuși, menținând fiabilitatea.
Alinierea direcțională a grăunților îmbunătățește rezistența la oboseală și distribuția sarcinii
Tragerea la rece alungează grăunțele de oțel de-a lungul axei longitudinale, creând o microstructură fibroasă și anizotropă. Această curgere direcțională a grăunțelor îmbunătățește rezistența la oboseală, oferind o cale continuă pentru distribuția încărcărilor ciclice. Componentele precum arborele, știfturile și fusurile suferă tensiuni maxime de-a lungul axei principale — structura aliniată a grăunților sporește capacitatea de rezistență la sarcină în acea direcție, în timp ce distribuie tensiunea pe un volum mai mare. Acest lucru reduce inițierea fisurilor în zonele cu concentratori de tensiune, prelungind durata de viață în aplicațiile dinamice. Pentru prelucrarea CNC și asamblarea automatizată, alinierea constantă a grăunților asigură proprietăți mecanice uniforme între loturi — oferind inginerilor de proiectare un comportament previzibil și reproductibil al componentelor.
Fiabilitate în producția de precizie în volum mare
Consistența între loturi care permite producția automatizată și asamblarea eficientă
Oțelul tras la rece menține o stabilitate dimensională excepțională de la lot la lot, cu variații ale diametrului menținute în mod obișnuit în limitele ±0,025 mm pe toate loturile de producție. Această consistență este esențială pentru celulele automate CNC, unde chiar și abateri minime pot accelera uzura sculelor sau pot declanșa defecțiuni de aliniere. În asamblarea eficientă, comportamentul uniform al materialului elimină necesitatea recalibrărilor frecvente și sprijină fluxurile de lucru just-in-time. Conform Studiului privind Producția Precisă din 2022, inconsistența materialelor brute reprezintă 42 % dintre opririle neplanificate ale liniilor de producție în prelucrarea metalului în volum mare — făcând din oțelul tras la rece un factor-cheie pentru continuitatea operațională. Repetabilitatea sa consolidează, de asemenea, algoritmii de întreținere predictivă, deoarece răspunsul constant al materialului permite modelarea uzurii cu o precizie mai mare. Rezultatul este un OEE (Overall Equipment Effectiveness) mai ridicat, o reducere a rebuturilor și un debit sustinut — consolidând rolul oțelului tras la rece într-o producție scalabilă și fiabilă.
Aplicații critice în domeniile ingineriei precise
Proprietățile mecanice constante și geometriile exacte ale oțelului tras la rece îl fac indispensabil în aplicații unde siguranța, durabilitatea și performanța sunt neprenegociabile—de la ansamblurile rotative de înaltă viteză până la elementele structurale fixe. Două sectoare ilustrează valoarea sa critică: producția auto și mașinile industriale grele.
Oțelul tras la rece în componente ale trenului de rulare și ale cadrului auto
Sistemele de motor și transmisie necesită materiale care rezistă la ciclurile repetitive de cuplu și termice, fără a se deforma. Barele din oțel tras la rece sunt prelucrate prin așchiere în semifabricate pentru roți dințate, arborele de intrare și componente ale axelor, îndeplinind în mod obișnuit clasele de toleranță IT7–IT8. Acest proces creează un strat superficial cu tensiuni compresive favorabile, crescând rezistența la oboseală și întârziind inițierea fisurilor în piese critice, cum ar fi articulațiile cu viteză constantă și furcile de direcție. În aplicațiile de chasiu, rezistența ridicată la curgere permite fabricarea unor brațe de comandă și bare stabilizatoare mai subțiri și mai ușoare, contribuind la atingerea obiectivelor de eficiență energetică. Principalele furnizori de sisteme de transmisie raportează o reducere de până la 12% a rebuturilor la finisarea prin așchiere, atunci când înlocuiesc materialul laminat la cald cu cel tras la rece, minimizând astfel perturbările pe liniile automate de înalt volum.
Utilizare în mașini industriale: arbori, pene, rulmenți și sisteme de mișcare liniară
În echipamentele rotative, ghidurile liniare și asamblările de rulmenți, stabilitatea dimensională și integritatea suprafeței sunt esențiale. Arborele tras la rece atinge o rectitudine de 0,5 mm pe metru sau mai bună – reducând excentricitatea care provoacă vibrații și uzurarea etanșărilor în pompe și compresoare. Pinoanele călite și rectificate, fabricate din semifabricate trase la rece, prezintă o adâncime uniformă a stratului dur, element esențial pentru rezistența la brinellare în articulații cu cicluri ridicate. Toleranțele constante ale diametrului simplifică inserția automată a locașurilor pentru rulmenți și a inelelor de fixare, eliminând necesitatea prelucrării manuale ulterioare. Finisajul rafinat al suprafeței – adesea sub 0,8 µm Ra – reduce frecarea în aplicațiile de alunecare, diminuând generarea de căldură și necesarul de lubrifiere suplimentară. Producătorii de mașini extind, în mod obișnuit, intervalele programate de întreținere cu 20–30 % atunci când adoptă componente trase la rece pentru ghiduri și axe – ceea ce confirmă economiile pe termen lung în mediile de asamblare eficiente.
Secțiunea FAQ
Ce este oțelul tras la rece?
Oțelul tras la rece este oțelul care este supus unui proces de tragere a barei laminată la cald prin o matrice la temperatura camerei, pentru a obține o precizie dimensională îmbunătățită, o finisare superioară a suprafeței și proprietăți mecanice îmbunătățite.
Care sunt avantajele oțelului tras la rece pentru prelucrarea CNC?
Oțelul tras la rece oferă un control riguros al toleranțelor, o finisare îmbunătățită a suprafeței și proprietăți de ecruisare, ceea ce reduce ajustările necesare la setarea mașinilor CNC și îmbunătățește eficiența prelucrării.
Cum îmbunătățește oțelul tras la rece performanța componentelor?
Oțelul tras la rece are o finisare mai netedă a suprafeței și o structură de grăunți aliniată, ceea ce reduce frecarea, diminuă uzura și sporește rezistența la oboseală – prelungind astfel durata de viață a componentelor.
De ce este importantă consistența de la lot la lot în producția de precizie?
Consistența de la lot la lot asigură stabilitatea dimensională, minimizează defecțiunile de aliniere și susține procesele automate de producție, reducând opririle neplanificate ale liniei și ratele de rebut.
Care sunt aplicațiile comune ale oțelului tras la rece?
Oțelul tras la rece este frecvent utilizat în componente ale transmisiei și ale cadrului autovehiculelor, precum și în mașinile industriale, cum ar fi arborele, pinoanele, ghidajele liniare și ansamblele de rulmenți.