
 EN
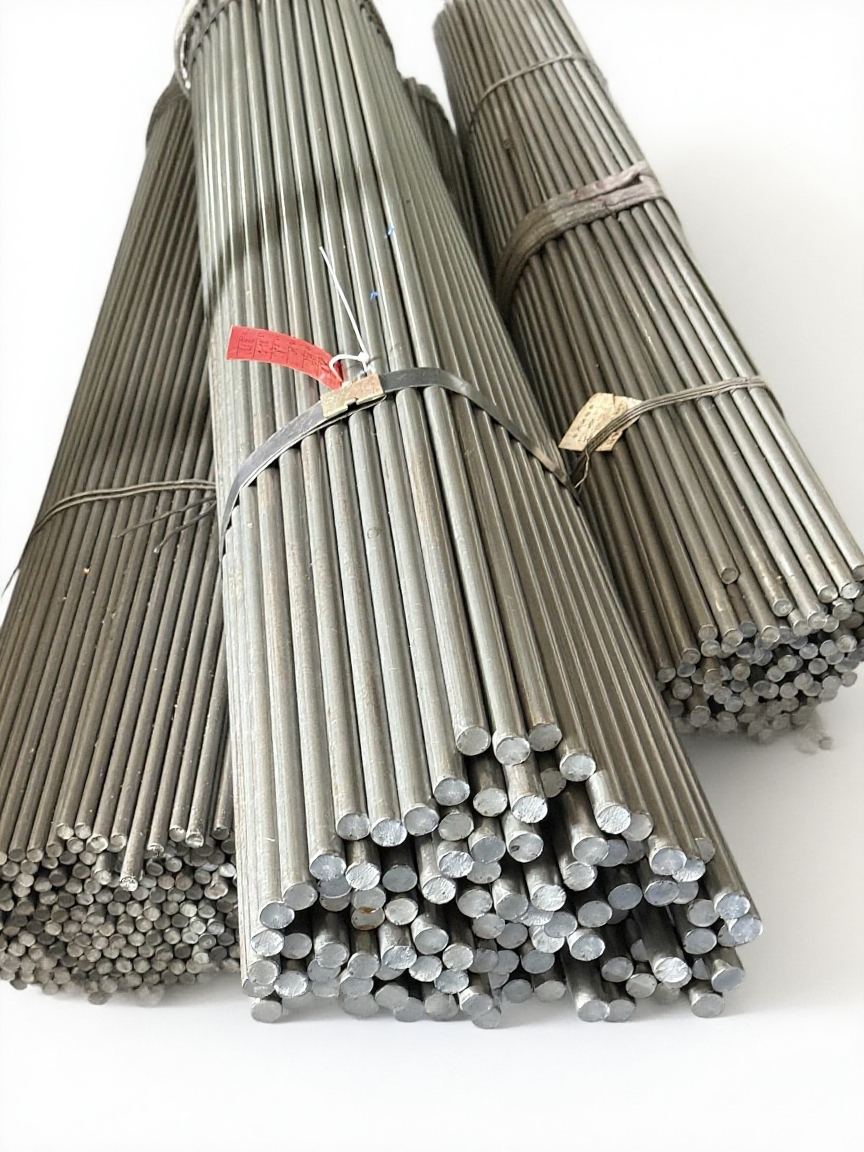
Kiváló méretbeli pontosság és felületi integritás
Szoros tűréskontroll CNC-megmunkáláshoz és összeszereléshez
A hideghúzott acél kiváló méretbeli pontosságot nyújt a hideghúzás folyamata miatt – azaz a meleghengerelt rúd szobahőmérsékleten történő kihúzása egy szerszámdugón keresztül. Ez csökkenti a keresztmetszetet, miközben átmérő-tűrések érhetők el akár ±0,025 mm-ig, összhangban az ISO IT7–IT8 szabványokkal. Az így létrejött geometriai egyenletesség minimalizálja a CNC-gépek beállítási igényét és az alapanyag eltávolítását, és ciklusidőt takarít meg akár 20%-kal a melegkészített alternatívákhoz képest. Az automatizált szereléshez ez a ismételhetőség csökkenti a rossz illeszkedést és az újrafeldolgozást; vezető gyártók 15%-os csökkenést jelentettek a selejtarányban a hideghúzott alapanyagra való áttérés után. A hideg alakítás továbbá megszünteti a felületi dekarbonizációt, így megőrzi az anyag integritását a külső rétegben, ahol a feszültség koncentrálódik. Mivel az átmérő-ingadozás általában 0,1 mm-en belül marad hat méteres hosszon, a többszegmensű esztergák és a svájci típusú gépek zavartalanul működnek – így minden tű, tengely vagy hüvely pontosan megfelel a műszaki rajz előírásainak, folyamat közbeni szortírozás nélkül.
A súrlódás csökkentését és az alkatrészek élettartamának meghosszabbítását szolgáló javított felületi minőség
A hideg húzás simítja az acél felületét, és 0,8–1,6 µm-es Ra érdességet eredményez – gyakran kiküszöböli a másodlagos köszörülés szükségességét. Ez a simább felület csökkenti a súrlódási tényezőt a csúszó érintkezési felületeken, ami alacsonyabb üzemelési hőmérsékletet és kevesebb kopást eredményez lineáris vezetékekben, csapágyakban és szeleptömbökben. Élettartam-tesztek kimutatták, hogy a hidegen húzott tengelyek 30–40%-kal kevesebbet kopnak, mint a forróhengerelt, esztergált megfelelőik azonos kenési körülmények mellett. A gyári oxidréteg hiánya és a sűrű, keményített felület gátat szab a repedések keletkezésének, növelve a fáradási ellenállást ciklikus terhelés alatt. Hidraulikus hengertömbök vagy elektromos motor tengelyei esetén a hidegen húzott felület gyakran közvetlenül funkcionális végfelületként szolgál – megőrizve a hasznos nyomó maradékfeszültségeket és meghosszabbítva a karbantartási időszakokat további polírozási lépések nélkül.
A hideg húzás által javított mechanikai tulajdonságok
A munkakeményedés és a folyáshatár-növekedés ötvözetadagolás nélkül
A hidegen húzott acél mechanikai munkakeményedés révén nyeri el szilárdságát – nem ötvözetadagolás útján. Amint a rúd áthalad a kihúzódobozon, a diszlokáció-sűrűség drámaian megnő, ami 15–25%-kal növeli a szakító- és folyáshatárt az eredeti meleggömbölyített állapothoz képest. Mivel a szilárdságnövekedés a kristályrács átrendeződéséből, nem kémiai összetételből ered, a mérnökök egyszerű alacsonyszén-tartalmú minőségeket is megadhatnak, és mégis elérhetik a precíziós alkatrészekhez szükséges teljesítményt. Ez elkerüli a drága ötvözőelemek – például a nikkel vagy a molibdén – használatát, és gyakran kiváltja a posztfeldolgozási hőkezeléseket. A forgácsolók szorosabb tűréssel ellátott, magasabb belső szilárdságú nyersdarabokat kapnak, csökkentve a forgácsolás (pl. esztergálás vagy marás) során keletkező hulladékot, és lehetővé téve könnyebb, költséghatékonyabb terveket – miközben a megbízhatóság megmarad.
Irányított szemcseorientáció javítja a fáradási ellenállást és a terheléseloszlást
A hideghúzás során a acél szemcséi a hosszirányú tengely mentén nyúlnak meg, így rostos, anizotróp mikroszerkezet jön létre. Ez az irányított szemcseáramlás javítja a fáradási ellenállást, mivel folytonos utat biztosít a ciklikus terhelés eloszlásához. Olyan alkatrészek – például tengelyek, csapok és orsók – esetében, amelyeknél a legnagyobb feszültségek a fő tengelyük mentén jelentkeznek, az igazított szemcsestruktúra növeli a teherbírást ebben az irányban, miközben a feszültséget nagyobb térfogatra osztja szét. Ez csökkenti a repedések keletkezését a feszültségkoncentrációs pontokon, így megnöveli az élettartamot dinamikus alkalmazásokban. A CNC megmunkáláshoz és az automatizált összeszereléshez a szemcseorientáció egyenletessége biztosítja a mechanikai tulajdonságok egységesítését a tételről tételre – így a tervezőmérnökök előrejelezhető, ismételhető alkatrészviselkedést kapnak.
Megbízhatóság nagy térfogatú, precíziós gyártásban
Tételről tételre való egyenletesség, amely lehetővé teszi az automatizált gyártást és a lean összeszerelést
A hideg húzott acél kiváló, tételről tételre állandó méretstabilitást biztosít, ahol az átmérő-ingadozásokat rendszeresen ±0,025 mm-en belül tartják a gyártási tételben. Ez az egyenletesség elengedhetetlen az automatizált CNC-munkacellák számára, mivel még a legkisebb eltérések is gyorsíthatják a szerszámkopást vagy kiválthatnak igazítási hibákat. A folyamatos gyártásban az egységes anyagviselkedés megszünteti a gyakori újraeffektuálás szükségességét, és támogatja a pontosan időzített (just-in-time) munkafolyamatokat. A 2022-es Pontossági Gyártási Felmérés szerint az alapanyag-egyenetlenség a nagy mennyiségű fémmegmunkálásban az üzemzavarok 42%-át okozza – így a hideg húzott acél kulcsfontosságú tényező az üzemfolytonosság biztosításában. Ismételhetősége emellett erősíti a prediktív karbantartási algoritmusokat is, mivel az egyenletes anyagválasz lehetővé teszi a kopás pontosabb modellezését. Az eredmény magasabb OEE (Overall Equipment Effectiveness), kevesebb selejt és folyamatos termelési teljesítmény – ezzel megerősítve a hideg húzott acél szerepét a skálázható, megbízható gyártásban.
Kritikus alkalmazások a pontossági mérnöki iparágakban
A hideg húzott acél egyenletes mechanikai tulajdonságai és pontos geometriája miatt elengedhetetlen ott, ahol a biztonság, az élettartam és a teljesítmény kompromisszummentes követelmény – legyen szó nagy sebességű forgó szerkezetekről vagy álló szerkezeti elemekről. Két ágazat mutatja be különösen fontos szerepét: az autóipari gyártás és a nehézipari gépgyártás.
Hideg húzott acél az autóipari hajtáslánc- és alvázalkatrészekben
A motor- és hajtáslánc-rendszerek olyan anyagokat igényelnek, amelyek ellenállnak a ismétlődő nyomatéknak és hőmérséklet-ingadozásnak deformáció nélkül. A hidegen húzott acélrudakat fogaskerekek nyersdarabjaiba, bemeneti tengelyekbe és tengelyalkatrészekbe dolgozzák fel, amelyek rendszeresen megfelelnek az IT7–IT8 tűréshatárnak. A folyamat kedvező nyomófeszültségi réteget alakít ki a felületen, növelve a fáradási szilárdságot és késleltetve a repedések keletkezését kritikus alkatrészekben, például az állandó sebességű csuklókban és kormánycsuklókban. A vázalkatrészeknél a magas folyáshatár lehetővé teszi vékonyabb, könnyebb vezérelt karok és stabilizáló rúdok alkalmazását – ezzel támogatva a tüzelőanyag-hatékonysági célokat. A vezető hajtáslánc-szolgáltatók akár 12%-os csökkenést jelentettek a végfelület-megmunkálás során keletkező hulladékban, amikor meleg hengerelt anyagot hidegen húzott anyagra cseréltek, így minimalizálva a zavarokat a nagy mennyiségű automatizált gyártósorokon.
Felhasználás ipari gépekben: tengelyek, csapok, csapágyak és lineáris mozgási rendszerek
Forgó berendezésekben, lineáris vezetékekben és csapágyegységekben a méretstabilitás és a felületi épség elsődleges fontosságú. A hidegen húzott tengelyek 0,5 mm/m-es vagy annál jobb egyenesességet érnek el – csökkentve a szivattyúkban és kompresszorokban rezgést és tömítéskopást okozó futóhiba-mértéket. A hidegen húzott fémből készült, kemített és csiszolt tűk egységes keménységi réteg-mélységet mutatnak, ami döntő fontosságú a brinell-kopás ellenállásához nagy ciklus-számú kapcsolódó elemekben. A konzisztens átmérő-tűrések egyszerűsítik a csapágyülések és reteszgyűrűk automatizált behelyezését, kiküszöbölve a kézi utófeldolgozást. A finomított felületi minőség – gyakran 0,8 µm Ra alatti – csökkenti a súrlódást csúszó alkalmazásokban, így csökken a hőfejlődés és a kiegészítő kenés igénye. A gépgyártók általában 20–30%-kal meghosszabbítják a tervezett karbantartási időszakokat, ha hidegen húzott alkatrészeket használnak vezetékekhez és orsókhoz – ezzel igazolva a hosszú távú költségmegtakarítást a lean összeszerelési környezetben.
GYIK szekció
Mi az a hidegen húzott acél?
A hideghúzott acél olyan acél, amelyet meleghengerelt rúdból szobahőmérsékleten húznak át egy szerszámdugóba, hogy javítsák a méretpontosságot, a felületi minőséget és a mechanikai tulajdonságokat.
Milyen előnyöket nyújt a hideghúzott acél a CNC megmunkálásnál?
A hideghúzott acél szűk tűréshatárokat, javított felületi minőséget és munka-keményedési tulajdonságokat kínál, amelyek csökkentik a CNC beállítási korrekciókat és növelik a megmunkálási hatékonyságot.
Hogyan javítja a hideghúzott acél az alkatrészek teljesítményét?
A hideghúzott acélnak simább felületi minősége és összehangolt szemcsestruktúrája van, amely csökkenti a súrlódást, csökkenti a kopást és növeli a fáradási ellenállást – ezzel meghosszabbítva az alkatrészek élettartamát.
Miért fontos a tételenkénti egyenletesség a precíziós gyártásban?
A tételenkénti egyenletesség biztosítja a méretstabilitást, minimalizálja a helyezési hibákat, és támogatja az automatizált gyártási folyamatokat, csökkentve ezzel a tervezetlen gépsor-leállásokat és a selejtarányt.
Milyen gyakori alkalmazásai vannak a hideghúzott acélnak?
A hideghúzott acélt gyakran használják az autóipari hajtáslánc- és alvázalkatrészek, valamint ipari gépek – például tengelyek, csapok, lineáris vezetékek és csapágyegységek – gyártásához.