
 EN
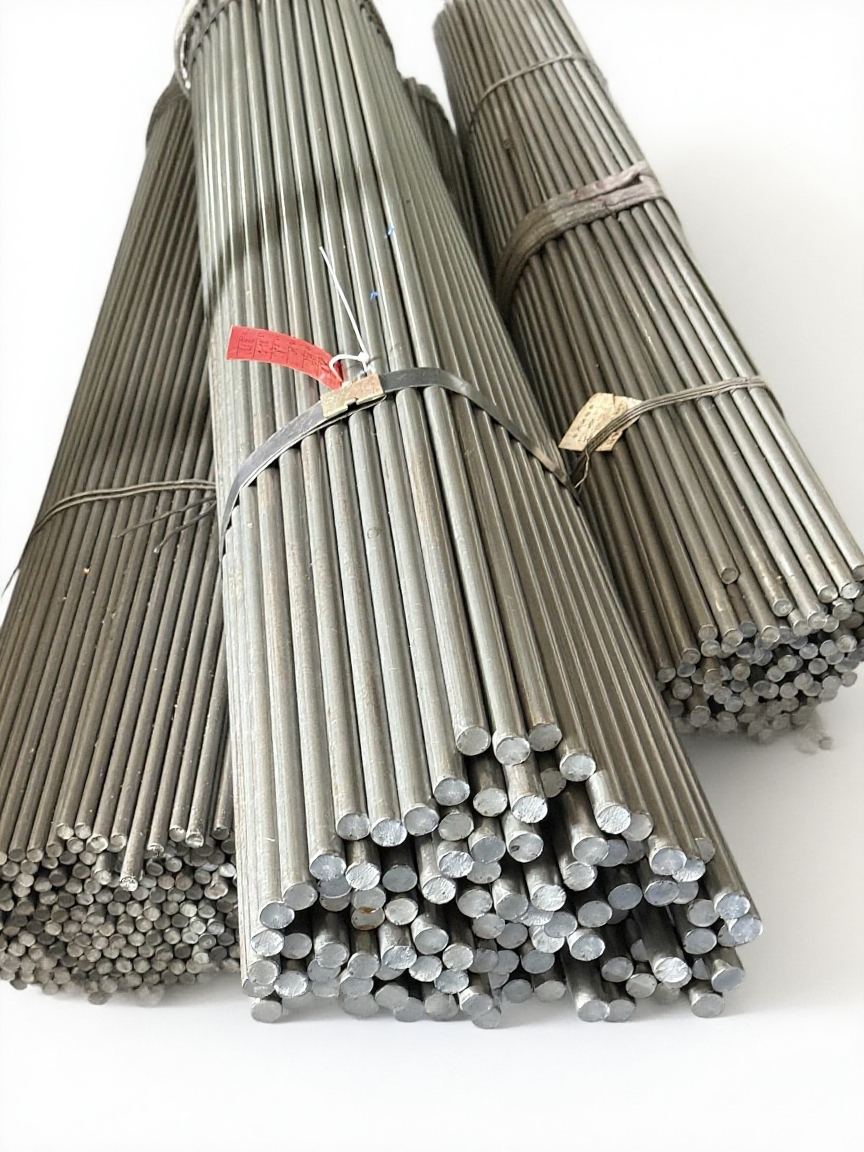
優れた寸法精度と表面品質
CNC加工および組立に適した厳密な公差管理
冷間引抜鋼は、熱延鋼棒を常温でダイスを通して引抜く冷間引抜加工により、優れた寸法精度を実現します。この工程では断面積が縮小され、直径公差を±0.025 mmという極めて厳しい水準に抑えられ、ISO IT7~IT8規格と一致します。その結果、幾何学的な一貫性が高まり、CNC工作機械のセッティング調整や材料削り量が最小限に抑えられ、熱間仕上げ材と比較して加工サイクル時間が最大20%短縮されます。自動組立工程においても、この再現性により部品の不適合や手直しが大幅に減少し、主要メーカーでは冷間引抜材への切り替え後に不良率が15%低下したとの報告があります。また、冷間加工により表面の脱炭が発生せず、応力が集中する外層における材料の健全性が保たれます。通常、6メートル長さにおける直径変動は0.1 mm以内に収められるため、マルチスピンドル旋盤やスイス型自動旋盤が連続運転を可能とし、ピン、シャフト、スリーブなどすべての部品が図面仕様どおりに製造され、工程中の選別作業が不要となります。
摩擦低減と部品寿命延長を実現する高品質な表面仕上げ
冷間引抜き加工により鋼材表面がバーニッシュ(研削)され、Ra粗さ0.8~1.6 µmを達成します。これにより、二次研磨工程を省略できる場合が多くなります。滑り接触部における摩擦係数が低下し、直動ガイド、ベアリング、バルブステムなどの動作温度および摩耗が低減されます。寿命試験の結果、同一潤滑条件下では、冷間引抜き軸の摩耗量は、切削加工された熱間圧延軸に比べて30~40%少なくなりました。また、ミルスケールが存在せず、緻密で加工硬化した表面構造により、亀裂の発生が抑制され、繰返し荷重下での疲労強度が向上します。油圧シリンダロッドや電動機シャフトなどでは、引抜き後の表面状態そのものが最終機能面として使用されることが多く、有益な圧縮残留応力を保持したまま、追加の研磨工程を必要とせずに保守間隔を延長できます。
冷間引抜きによる機械的特性の向上
合金添加なしでの加工硬化および降伏強度の向上
冷間引抜き鋼は、合金添加ではなく機械的加工硬化によって強度を高めます。棒鋼がダイスを通る際、結晶内の転位密度が急激に増加し、熱間圧延材と比較して引張強さおよび降伏強さが15~25%向上します。この強化は、化学組成ではなく結晶格子の再配列によって生じるため、設計者は低炭素系の基本的な鋼種を指定するだけで、高精度部品に十分な性能を確保できます。これにより、ニッケルやモリブデンなどの高価な合金元素を不要とし、しばしば後工程の熱処理も省略できます。機械加工業者は、寸法公差が厳密で、固有の強度が高い材料をそのまま供給されるため、旋盤加工やフライス加工時の不良率が低下し、信頼性を損なわず、より軽量かつコスト効率の高い設計が可能になります。
方向性のある結晶粒配列による疲労強度および荷重分散性能の向上
冷間引抜き加工により、鋼の結晶粒が縦方向に延長され、繊維状で異方性のある微細構造が形成されます。この方向性を持つ結晶粒の流れは、繰り返し荷重を連続的に分散させる経路を提供することで、疲労強度を向上させます。シャフト、ピン、スピンドルなどの部品は、主軸方向に最大応力が発生しますが、結晶粒が整列した構造により、その方向での荷重耐性が高まり、応力をより広い体積に分散させることができます。これにより、応力集中部における亀裂の発生が抑制され、動的負荷下での寿命が延びます。また、CNC加工および自動組立工程において、結晶粒の整列状態が一定であることは、ロット間で機械的特性が均一であることを意味し、設計エンジニアにとって予測可能で再現性の高い部品挙動を実現します。
大量精密製造における信頼性
ロット間の一貫性による自動化生産およびリーン組立の実現
冷間引き抜き鋼は、ロット間で優れた寸法安定性を維持しており、直径のばらつきは通常、生産ロット全体で±0.025 mm以内に収められています。この一貫性は、わずかな偏差でも工具摩耗の加速やアライメント異常を引き起こす可能性のある自動化CNC工作機械セルにとって不可欠です。リーン組立工程では、材料の挙動が均一であることで頻繁な再キャリブレーションが不要となり、ジャストインタイム方式のワークフローを支えます。2022年の『高精度製造業アンケート』によると、原材料の不均一性が大量金属加工における予期せぬライン停止の42%を占めており、冷間引き抜き鋼は操業の継続性を実現する上で極めて重要な材料です。また、その再現性は予知保全アルゴリズムの信頼性も高め、材料応答の一貫性により、より正確な摩耗予測モデルが構築できます。その結果、設備総合効率(OEE)の向上、不良品の削減、および安定した生産能力の維持が実現され、スケーラブルかつ信頼性の高い製造プロセスにおける冷間引き抜き鋼の役割がさらに明確になります。
高精度エンジニアリング分野における重要用途
冷間引抜鋼は、安全性、耐久性、性能が絶対に妥協できない用途——高速回転部品から静止構造部品に至るまで——において、一貫した機械的特性と正確な寸法精度を提供するため、不可欠な材料です。その重要性が特に際立つ分野が二つあります:自動車製造業と産業用重機械です。
自動車の動力伝達系およびシャシー部品における冷間引抜鋼
エンジンおよびトランスミッションシステムでは、反復的なトルクおよび熱サイクルに耐え、変形しない材料が求められます。冷間引抜鋼棒は、ギアブランク、入力シャフト、アクスル部品などに機械加工され、通常IT7~IT8の公差範囲を満たします。この製造工程により表面に圧縮応力層が形成され、定速ジョイントやステアリングナックルといった重要部品における疲労強度が向上し、亀裂の発生が遅延します。シャシー用途では、高降伏強度により、コントロールアームやスタビライザーバーをより薄く・軽量化でき、燃費目標の達成を支援します。主要なパワートレインサプライヤーによると、熱間圧延材から冷間引抜材へ切り替えることで、仕上げ加工時の不良率が最大12%低減し、大量生産向け自動化ラインにおける生産中断を最小限に抑えられます。
産業機械への応用:シャフト、ピン、ベアリング、直線運動機構
回転機器、直動ガイド、ベアリングアセンブリにおいては、寸法安定性と表面品質が極めて重要です。冷間引抜きシャフトは、直進性を1メートルあたり0.5 mm以内(またはそれより優れた値)に保ち、ポンプやコンプレッサーにおける振動およびシールの摩耗を引き起こすランアウトを低減します。冷間引抜き材から製造された焼入れ・研磨ピンは、均一な浸炭層深さを実現し、高サイクル動作のリンク機構におけるブリネリング耐性を確保します。直径公差の一貫性により、ベアリング座や止め輪の自動挿入が容易になり、手作業による再加工が不要になります。洗練された表面粗さ(通常Ra 0.8 µm未満)は、スライド用途における摩擦を低減し、発熱および追加潤滑の必要性を抑えます。機械メーカーでは、ガイドやスピンドルに冷間引抜き部品を採用することで、定期保守点検間隔を平均20~30%延長することが多く、リーン生産環境における長期的なコスト削減効果が実証されています。
よくある質問セクション
冷間引抜鋼とは何ですか?
冷間引抜鋼は、熱延鋼棒を常温でダイスを通して引抜く加工を施した鋼材であり、寸法精度、表面粗さ、機械的性質の向上が得られます。
CNC加工における冷間引抜鋼のメリットは何ですか?
冷間引抜鋼は、公差管理が厳密で、表面粗さが優れ、加工硬化による特性向上が得られるため、CNCのセットアップ調整が少なく済み、加工効率が向上します。
冷間引抜鋼は部品の性能をどのように向上させますか?
冷間引抜鋼は表面粗さが滑らかで、結晶粒の配向が整っているため、摩擦や摩耗が低減し、疲労強度が向上し、部品寿命が延長されます。
高精度製造においてロット間の一貫性が重要な理由は何ですか?
ロット間の一貫性は、寸法の安定性を確保し、位置決め誤差を最小限に抑え、自動化された生産プロセスを支えることで、予期せぬライン停止や不良品発生率を低減します。
冷間引抜鋼の主な用途にはどのようなものがありますか?
冷間引抜鋼は、自動車のパワートレインおよびシャシー部品、およびシャフト、ピン、リニアガイド、ベアリングアセンブリなどの産業機械に広く使用されています。