
 EN
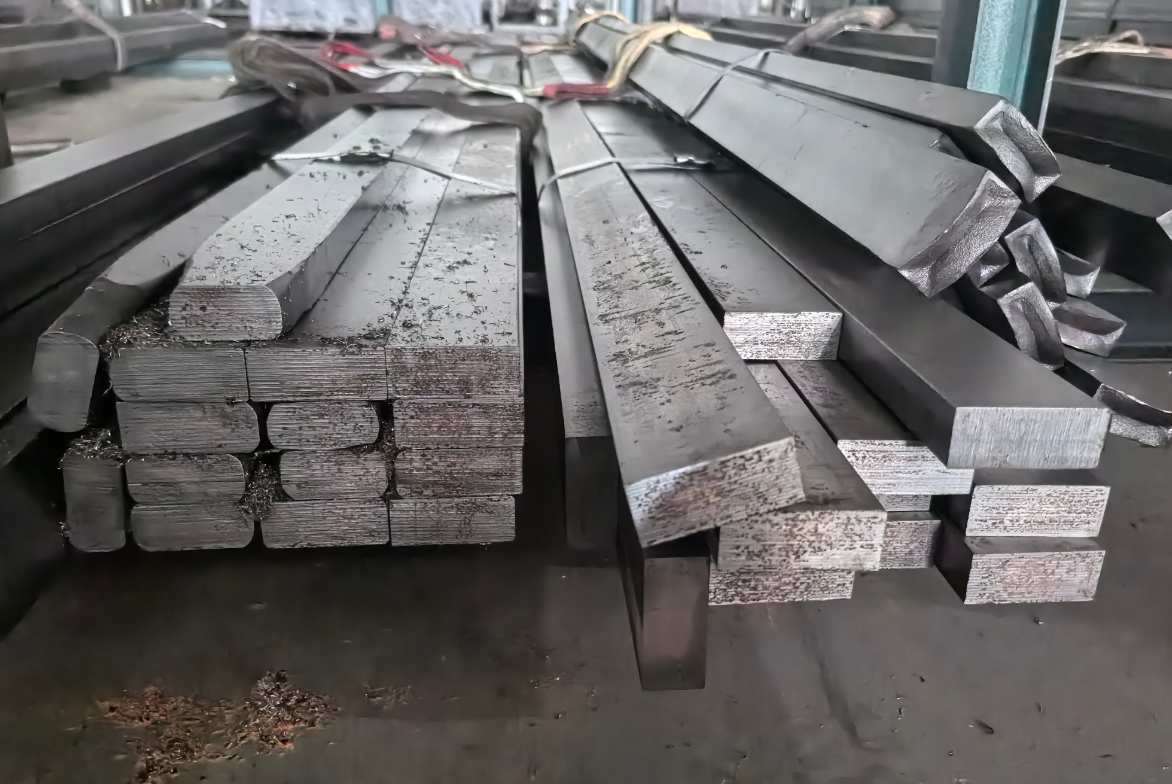
A hideg hengerelt acél megértése: szabványok, előnyök és mezőgazdasági követelmények
Miért kritikus a hideg hengerelt acél nagy terhelés alatt álló, precíziós mezőgazdasági alkatrészekhez
A hideg hengerelt acél másodlagos feldolgozásának—például hideg húzás, esztergálás vagy csiszolás—tárgya a meleg hengerlés után. Ez javítja a méretbeli pontosságot, finomítja a felületi minőséget és a deformációs kemítés révén növeli a mechanikai tulajdonságokat. Magas terhelés alatt működő, precíziós mezőgazdasági alkatrészekhez – például fogaskerék-tengelyekhez, hidraulikus hengerek rudaihoz és PTO-kuplungokhoz – ezek a tulajdonságok elengedhetetlenek: akár apró méreteltérések is gyorsítják a kopást, míg a felületi hibák növelik a súrlódást és korai meghibásodást okoznak. A növekedett szakító- és nyomószilárdság lehetővé teszi könnyebb, hatékonyabb konstrukciók kialakítását anélkül, hogy kompromisszumot kellene kötni a teherbíró képességben – ez elengedhetetlen olyan berendezések esetében, amelyek ciklikus hajlításnak és ütésnek vannak kitéve durva terepen. Ezenkívül a simább, sűrűbb felület ellenáll a talaj, a növényi maradványok és az agrokémiai anyagok okozta kopásnak, közvetlenül meghosszabbítva a szolgáltatási élettartamot poros, korrozív mezőgazdasági környezetben.
Fontos ASTM és SAE szabványok (A108, J403) a mezőgazdasági gépek hideg hengerelt acéljára
Az ASTM A108 és az SAE J403 szabványok alkotják a mezőgazdasági gépek hidegen hengerelt acéljának alapvető minőségi keretrendszerét. Az ASTM A108 szabvány meghatározza a hidegen hengerelt szén- és ötvözetacél rúdok méreteltérését, felületminőségét és mechanikai tulajdonságaira vonatkozó követelményeket – így biztosítva az alkatrészek egységes illeszkedését, funkcióját és fáradási ellenállását az összeszerelésekben. Az SAE J403 szabvány meghatározza a gyakran használt széntartalmú acélminőségek kémiai összetételének tartományait – például az 1018, 1045 és 1060 típusokét – így előrejelezhetővé teszi a hőkezelésre adott választ és a mechanikai viselkedést. Az OEM-gyártók és a megbízható utángyártott alkatrész-szolgáltatók számára mindkét szabványnak való megfelelés kötelező, mivel ez garantálja az alkatrészek csereszabatosságát, a rugalmas terhelés elleni ellenállását és a hosszú távú megbízhatóságot. A szabályozási vagy garanciális felügyelet hatálya alá tartozó, küldetés-szempontból kritikus alkatrészek esetében az ASTM A108 és az SAE J403 szabványok szerinti anyagtanúsítvány nyomon követhető bizonyítékot szolgáltat arról, hogy az acél megfelel a modern mezőgazdasági berendezések szigorú teljesítménykövetelményeinek.
Gyakori széntartalmú acélminőségek összehasonlítása mezőgazdasági felhasználásra
1018 vs. 1045 vs. 1060: Szakítószilárdság, nyúlási szilárdság és keménységnövelhetőség a gyakorlati alkalmazásokban
A hidegen hengerelt szénacél kiválasztása a szilárdság, nyújthatóság és hőkezelésre adott válasz egyensúlyozásán alapul – mindegyik közvetlenül befolyásolja az anyag kopásállóságát és ciklikus terhelés alatti tartósságát.
| Ingatlan | 1018 (hidegen hengerelt) | 1045 (hidegen hengerelt) | 1060 (hidegen hengerelt) |
|---|---|---|---|
| Tipikus széntartalom | 0.15–0.20% | 0.43–0.50% | 0.55–0.65% |
| Húzóerő (MPa) | 440–520 | 620–740 | 700–850 |
| Hozam szilárdság (MPa) | 340–400 | 480–550 | 520–620 |
| Húzás (%) | 15–20 | 10–15 | 8–12 |
| Keménységnövelhetőség (Jominy) | Az | Mérsékelt | Magas |
a 1018 kiváló alakíthatósága és hegeszthetősége miatt ideális nem kopásérzékeny szerkezeti alkatrészek, például tartók és keretek gyártására. A 1045 típusú acél 35–40%-os szilárdságnövekedést biztosít a 1018-hoz képest, miközben megőrzi a szükséges nyúlást a pontossági megmunkálásra és dinamikus terhelésre készült alkatrészekhez – például fogaskerék-szárnyakhoz és fogaskerekekhez. Mérsékelt széntartalma lehetővé teszi az indukciós keményítés hatékony alkalmazását, amely kopásálló felületi réteget hoz létre egy rugalmas mag fölött. A 1060 típusú acél a legnagyobb szilárdságot éri el, de ezzel együtt csökken a nyúlása és a vágási ütőszilárdsága; korlátozott nyúlása növeli a rideg törés veszélyét ütőterhelés vagy feszültségkoncentráció esetén. Magas keményíthetősége statikus, nagy kopásnak kitett alkalmazásokra alkalmas – de nem fáradási domináns körülményekre.
Mikor válasszunk 1045-ös típust 1060 helyett – a megmunkálhatóság, keménység és fáradási ellenállás egyensúlyozása fogaskerekek és tengelyek esetében
Forgó alkatrészekhez, például hajtóműtengelyekhez és fogaskerekekhez a 1045-ös acél általában az optimális hidegen hengerelt anyag – nem azért, mert a legerősebb, hanem mert a legjobban kiegyensúlyozza a három egymástól függő tényezőt: megmunkálhatóságot, elérhető keménységet és fáradási ellenállást. Alacsonyabb széntartalma rövidebb forgácsot eredményez, csökkenti a vágóerőt, és meghosszabbítja a szerszámélettartamot, így csökkentve a gyártási költségeket és a ciklusidőt. Indukciós keményítés után a 1045-ös acél megbízhatóan eléri a 55–60 HRC keménységet a felületen, miközben rugalmas, nagy ütőszilárdságú magot tart fenn – így kiváló hajlítási fáradási teljesítményt nyújt több millió üzemóra során. Bár a 1060-as acél marginálisan magasabb felületi keménységet érhet el (legfeljebb 62 HRC), növekedett ridegsége csökkenti a fáradási szilárdságot húzófeszültség hatására, és nehezebb megmunkálhatósága növeli a hőfejlődést és a szerszámkopást. Ennélfogva a 1045-ös acél marad az iparág által preferált minőség dinamikusan terhelt mezőgazdasági hajtáslánc-alkatrészekhez, míg a 1060-as acél statikus, nagy kopásnak kitett alkatrészekre – például bushingokra, csapokra és kopásálló lemezekre – korlátozódik.
A hideg hengerelt acél kiválasztásának teljesítménybeli kompromisszumainak értékelése
Gépezhetőség kontra kopásállóság: Hogyan zárja be a rézszerűen módosított hideg hengerelt acél a résüket
A hagyományos szénacél kiválasztása gyakran kompromisszumot kényszerít: a nagy szilárdságú fajták, például a 1060-as típus, kopásállóságot biztosítanak, de jelentős megmunkálási hátrányokkal járnak – lassabb forgácsolási sebességek, nagyobb szerszámkopás és akár 40%-kal magasabb gyártási költség (Machining Data Handbook, 2022). A lágyabb fajták, például a 1018-as típus, hatékonyan megmunkálhatók, de nem bírják el a hosszabb ideig tartó kopás hatását. A bór-módosított, hidegen hengerelt acél – amely 0,0005–0,003% bór tartalmat tartalmaz – gyakorlati középutat kínál. A bór jelentősen növeli a kemíthetőséget anélkül, hogy növelné a széntartalmat, így a hűtés után mélyebb és egyenletesebb felületi kemítés érhető el. Ennek eredményeként a felületi keménység akár 15 HRC-vel magasabb lehet, mint a szokásos megfelelőké, miközben a megmunkálhatóság közel az enyhén ötvözetlen acélok szintjén marad. Független tesztek megerősítik, hogy a bórkezelt változatok csúszó érintkezésnél 25%-kal nagyobb kopásállóságot mutatnak, mint a hasonló magkeménységű, bórmentes megfelelőik (Wear, 2023). Nagy kopásnak kitett, nagy mennyiségben gyártott alkatrészekhez, például szántólapokhoz és talajmunka végpontjaihoz ez a kombináció meghosszabbítja a szolgálati életet és csökkenti a cserék gyakoriságát – anélkül, hogy növelné a gyártási összetettséget.
Korróziós szempontok: A sima szénacél hidegen húzott acél korlátozásai páratlan vagy vegyi anyagoknak kitett környezetben
A sima szénacél hidegen hengerelt változata nem rendelkezik belső korrózióállósággal – ez egy kritikus korlátozás a mezőgazdaságban. A mezőkön uralkodó környezeti körülmények között, amelyek átlagosan 80%-os relatív páratartalmat mutatnak, a védetlen szénacél korróziós sebessége meghaladja a 0,12 mm/év értéket, ami gyakorlatilag felezni tudja a szántóeszközök, a szántópengék és a kapcsolódó alkatrészek élettartamát (Corrosion Engineering, 2024). Ellentétben az ötvözött rozsdamentes acélokkel a szénacél nem képez stabil passzív oxidréteget; ehelyett a nedves–száraz ciklusok ismétlődése gyorsítja a pittings károsodást és a helyi támadást. Az ammónium-nitrát alapú műtrágyák vagy a trágyalé oldatokkal való érintkezés tovább fokozza a lebomlást, a mért korróziós sebesség elérheti a 0,25 mm/év értéket. Ez az egyenetlen anyagvesztés feszültségkoncentráló mélyedéseket hoz létre, amelyek fáradási repedéseket indítanak el – még olyan alkatrészeknél is, amelyek egyébként hibátlanok. Védő beavatkozás nélkül – például cinkbevonat, festékrendszerek vagy polimer bevonatok alkalmazása nélkül – a sima szénacél hidegen hengerelt változata gyakori ellenőrzést és karbantartást igényel. Olyan berendezések esetében, amelyek vegyi szempontból agresszív talajokban vagy magas páratartalmú régiókban üzemelnek, a korrózióálló alternatívák megadása – vagy a felületvédelem tervezési szakaszban történő beépítése – nem választható: a nyers szénacél kezdeti költségmegtakarítását gyorsan elnyövik a leállások, a munkaerő-költségek és a tervezetlen cserék.
Gyakran feltett kérdések (FAQ)
Mi az a hidegen hengerelt acél?
A hideg hengerelt acél olyan acél, amelyet a forró hengerlés után másodlagos feldolgozásnak, például hideg húzásnak vagy csiszolásnak vetnek alá a méretpontosság, a felületi minőség és a mechanikai tulajdonságok javítása érdekében.
Miért kritikus a hideg hengerelt acél a mezőgazdasági gépek esetében?
A hideg hengerelt acél megnövelt szilárdságot, pontosságot és tartósságot biztosít a nagy terhelés alatt működő mezőgazdasági alkatrészekhez, például fogaskerék-tengelyekhez és hidraulikus rudakhoz, és ellenáll a ciklikus terheléseknek és az abrasív környezetnek.
Milyen szabványok szabályozzák a mezőgazdasági célra használt hideg hengerelt acélt?
A kulcsszabványok közé tartozik az ASTM A108 a méreteltérési tűrések és a felületi minőség tekintetében, valamint az SAE J403 a szénalapú minőségek kémiai összetételének tartományaira vonatkozóan.
Hogyan hasonlítják össze a 1018, a 1045 és a 1060 típusú acélokat?
a 1018 kiváló forgácsolhatóságot és hegeszthetőséget kínál, a 1045 egyensúlyt teremt a szilárdság és a nyúlékonyság között, míg a 1060 magas szilárdságot biztosít statikus alkalmazásokhoz, de csökkenti a nyúlékonyságot.
Mik a bór-módosított hideg hengerelt acél előnyei?
A bórmodifikált acél magasabb felületi keménységet és kopásállóságot ér el a megmunkálhatóság megtartása mellett, így kiválóan alkalmas nagy kopásnak kitett mezőgazdasági alkatrészek gyártására.
Ellenáll-e a hidegen hengerelt acél a korróziónak?
A sima szénacél hidegen hengerelt változata nem rendelkezik belső korrózióállósággal, ezért páratlan vagy kémiai szempontból agresszív környezetben védő bevonatokat vagy korrózióálló alternatívák használatát javasoljuk.
Tartalomjegyzék
- A hideg hengerelt acél megértése: szabványok, előnyök és mezőgazdasági követelmények
- Gyakori széntartalmú acélminőségek összehasonlítása mezőgazdasági felhasználásra
- A hideg hengerelt acél kiválasztásának teljesítménybeli kompromisszumainak értékelése
-
Gyakran feltett kérdések (FAQ)
- Mi az a hidegen hengerelt acél?
- Miért kritikus a hideg hengerelt acél a mezőgazdasági gépek esetében?
- Milyen szabványok szabályozzák a mezőgazdasági célra használt hideg hengerelt acélt?
- Hogyan hasonlítják össze a 1018, a 1045 és a 1060 típusú acélokat?
- Mik a bór-módosított hideg hengerelt acél előnyei?
- Ellenáll-e a hidegen hengerelt acél a korróziónak?