
 EN
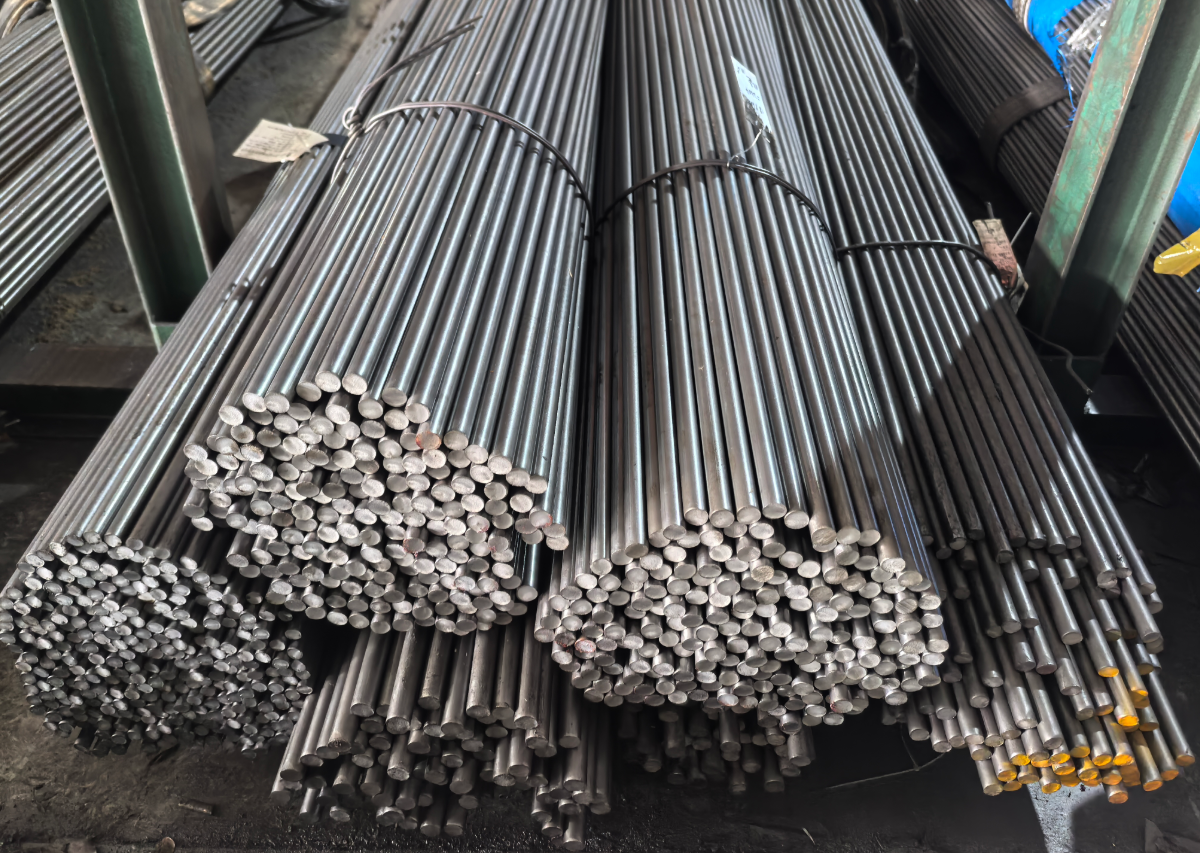
تحقيق الدقة الميكروية باستخدام القضبان الفولاذية المعالَجة على البارد
للمهندسين وفنيي التشغيل العاملين في التصنيع الدقيق، تُعَدُّ جودة المادة الأولية غالبًا العامل الحاسم بين إنجاز دفعة إنتاج ناجحة أو الحاجة إلى إعادة معالجة مكلفة. وعندما تتطلب المكونات تحديدات دقيقة جدًّا، ونهاية سطح استثنائية، وخصائص ميكانيكية موثوقة، فإن قضبان الفولاذ المُعالَجة على البارد تكون عادةً المادة المفضلة. وعلى عكس الفولاذ المدرفل على الساخن، الذي يُنتَج عند درجات حرارة مرتفعة ويُترَك بسطح خشن وتحديدات أبعاد غير دقيقة، يخضع الفولاذ المُعالَج على البارد لعملية ثانوية تُعرَف بالسحب البارد، حيث تُسحب المادة المدرفلة على الساخن عبر قالبٍ عند درجة حرارة الغرفة، مما يؤدي إلى إزالة طبقة الأكسيد السطحية، وتنقية البنية المجهرية، وتحقيق دقة أبعاد مذهلة. وفي قطاعاتٍ متنوعة تشمل صناعة السيارات والفضاء الجوي والأجهزة الطبية، تُرْتَجِع فوائد الفولاذ المُعالَج على البارد مباشرةً في ارتفاع الإنتاجية، وانخفاض التكاليف، وتحسين جودة المنتج. ولذلك، فإن فهم المزايا المحددة لهذه المادة ضروري لاتخاذ قرارات مستنيرة بشأن الشراء والتصميم.
دقة أبعاد وتناسق لا مثيل لهما
أبرز خاصية تميّز قضبان الفولاذ المُنتهية بالبرد هي دقتها البُعدية الاستثنائية. فعملية السحب البارد تُنتج قضبانًا ذات تحملات قطرية أضيق بكثيرٍ من تلك الخاصة بقضبان الفولاذ المسحوق ساخنًا. وهذه الدقة العالية ضرورية جدًّا لمكونات مثل المحاور، والكُمّيات، ودبابيس التموضع. فالانحراف بمقدار بضعة آلاف من البوصة قد يؤدي إلى عدم انتظام في التموضع، واهتزاز، وارتداء مبكر في الآلات عالية السرعة. ويقضي الفولاذ المُنتهِي بالبرد على هذا الخطر بتوفير قضيبٍ يلتزم باستمرارٍ بالمواصفات المطلوبة. علاوةً على ذلك، يخضع تركيز مركزية القضبان المُنتهية بالبرد لرقابة دقيقة جدًّا. ففي الأدوات المجوفة، يضمن التموضع المركزي المتطابق للقطر الخارجي والداخلي سمك جدارٍ متجانس. وهذه التجانسية أساسية للحفاظ على التوازن وتقليل تركّز الإجهادات. أما قضبان الفولاذ المسحوق ساخنًا، فهي غالبًا ما تتطلب عمليات تشغيل ميكانيكية موسّعة لتحقيق الدقة المطلوبة، ما يزيد من الوقت والتكلفة في عملية الإنتاج. وباستخدام قضيب مُنتهٍ بالبرد كمادة أولية، يستطيع المصنعون غالبًا تصنيع القطعة مباشرةً دون الحاجة إلى عمليات التشغيل التمهيدية.
استقامة متفوقة لتجميع خالٍ من الأخطاء
التصنيع الدقيق يتطلّب أكثر من مجرد تحملات ضيقة في القطر. فالاستقامة في الساق تكتسب أهمية مماثلة. فقد تؤدي الساق المنحنية أو المُقوَّسة إلى سوء محاذاة في المحور أو حامل الأداة، ما يسبب اهتزازًا (تشاتر)، ونهاية سطحية رديئة، وأجزاءً غير دقيقة. وتتعرّض ساق الفولاذ المُعالَج على البارد لعملية استقامة ميكانيكية بعد السحب، مما يصحّح أي انحناء قد يحدث. والنتيجة هي ساق ذات استقامة استثنائية. وهذه الدرجة العالية من الاستقامة تسمح بتحميل الساق مباشرةً في قوابض التثبيت (كولِتس) أو حاملات الأدوات دون الحاجة إلى إدخال شرائح تعويضية (شيمينغ) أو إجراء تعديلات. وهذه الميزة البسيطة تُترجم إلى أوقات إعداد أسرع وتخفيض في تكاليف العمالة. أما بالنسبة إلى دبابيس التوجيه وساق الحفر، حيث تكتسب المحاذاة طابعًا حاسمًا، فإن استقامة فولاذ المعالجة على البارد تشكّل شرطًا لا يمكن التنازل عنه. فهي تضمن دوران الأداة بدقة وتمكّن الجزء المنتهي من الالتزام بمواصفات التصميم. ونتيجةً لذلك، يبلّغ المصنعون الذين يستخدمون فولاذ المعالجة على البارد عن عدد أقل من أخطاء المحاذاة وعمر أطول للأدوات بسبب خفض الاهتزاز.
تشطيب سطحي أملس وقابلية تشغيل محسّنة
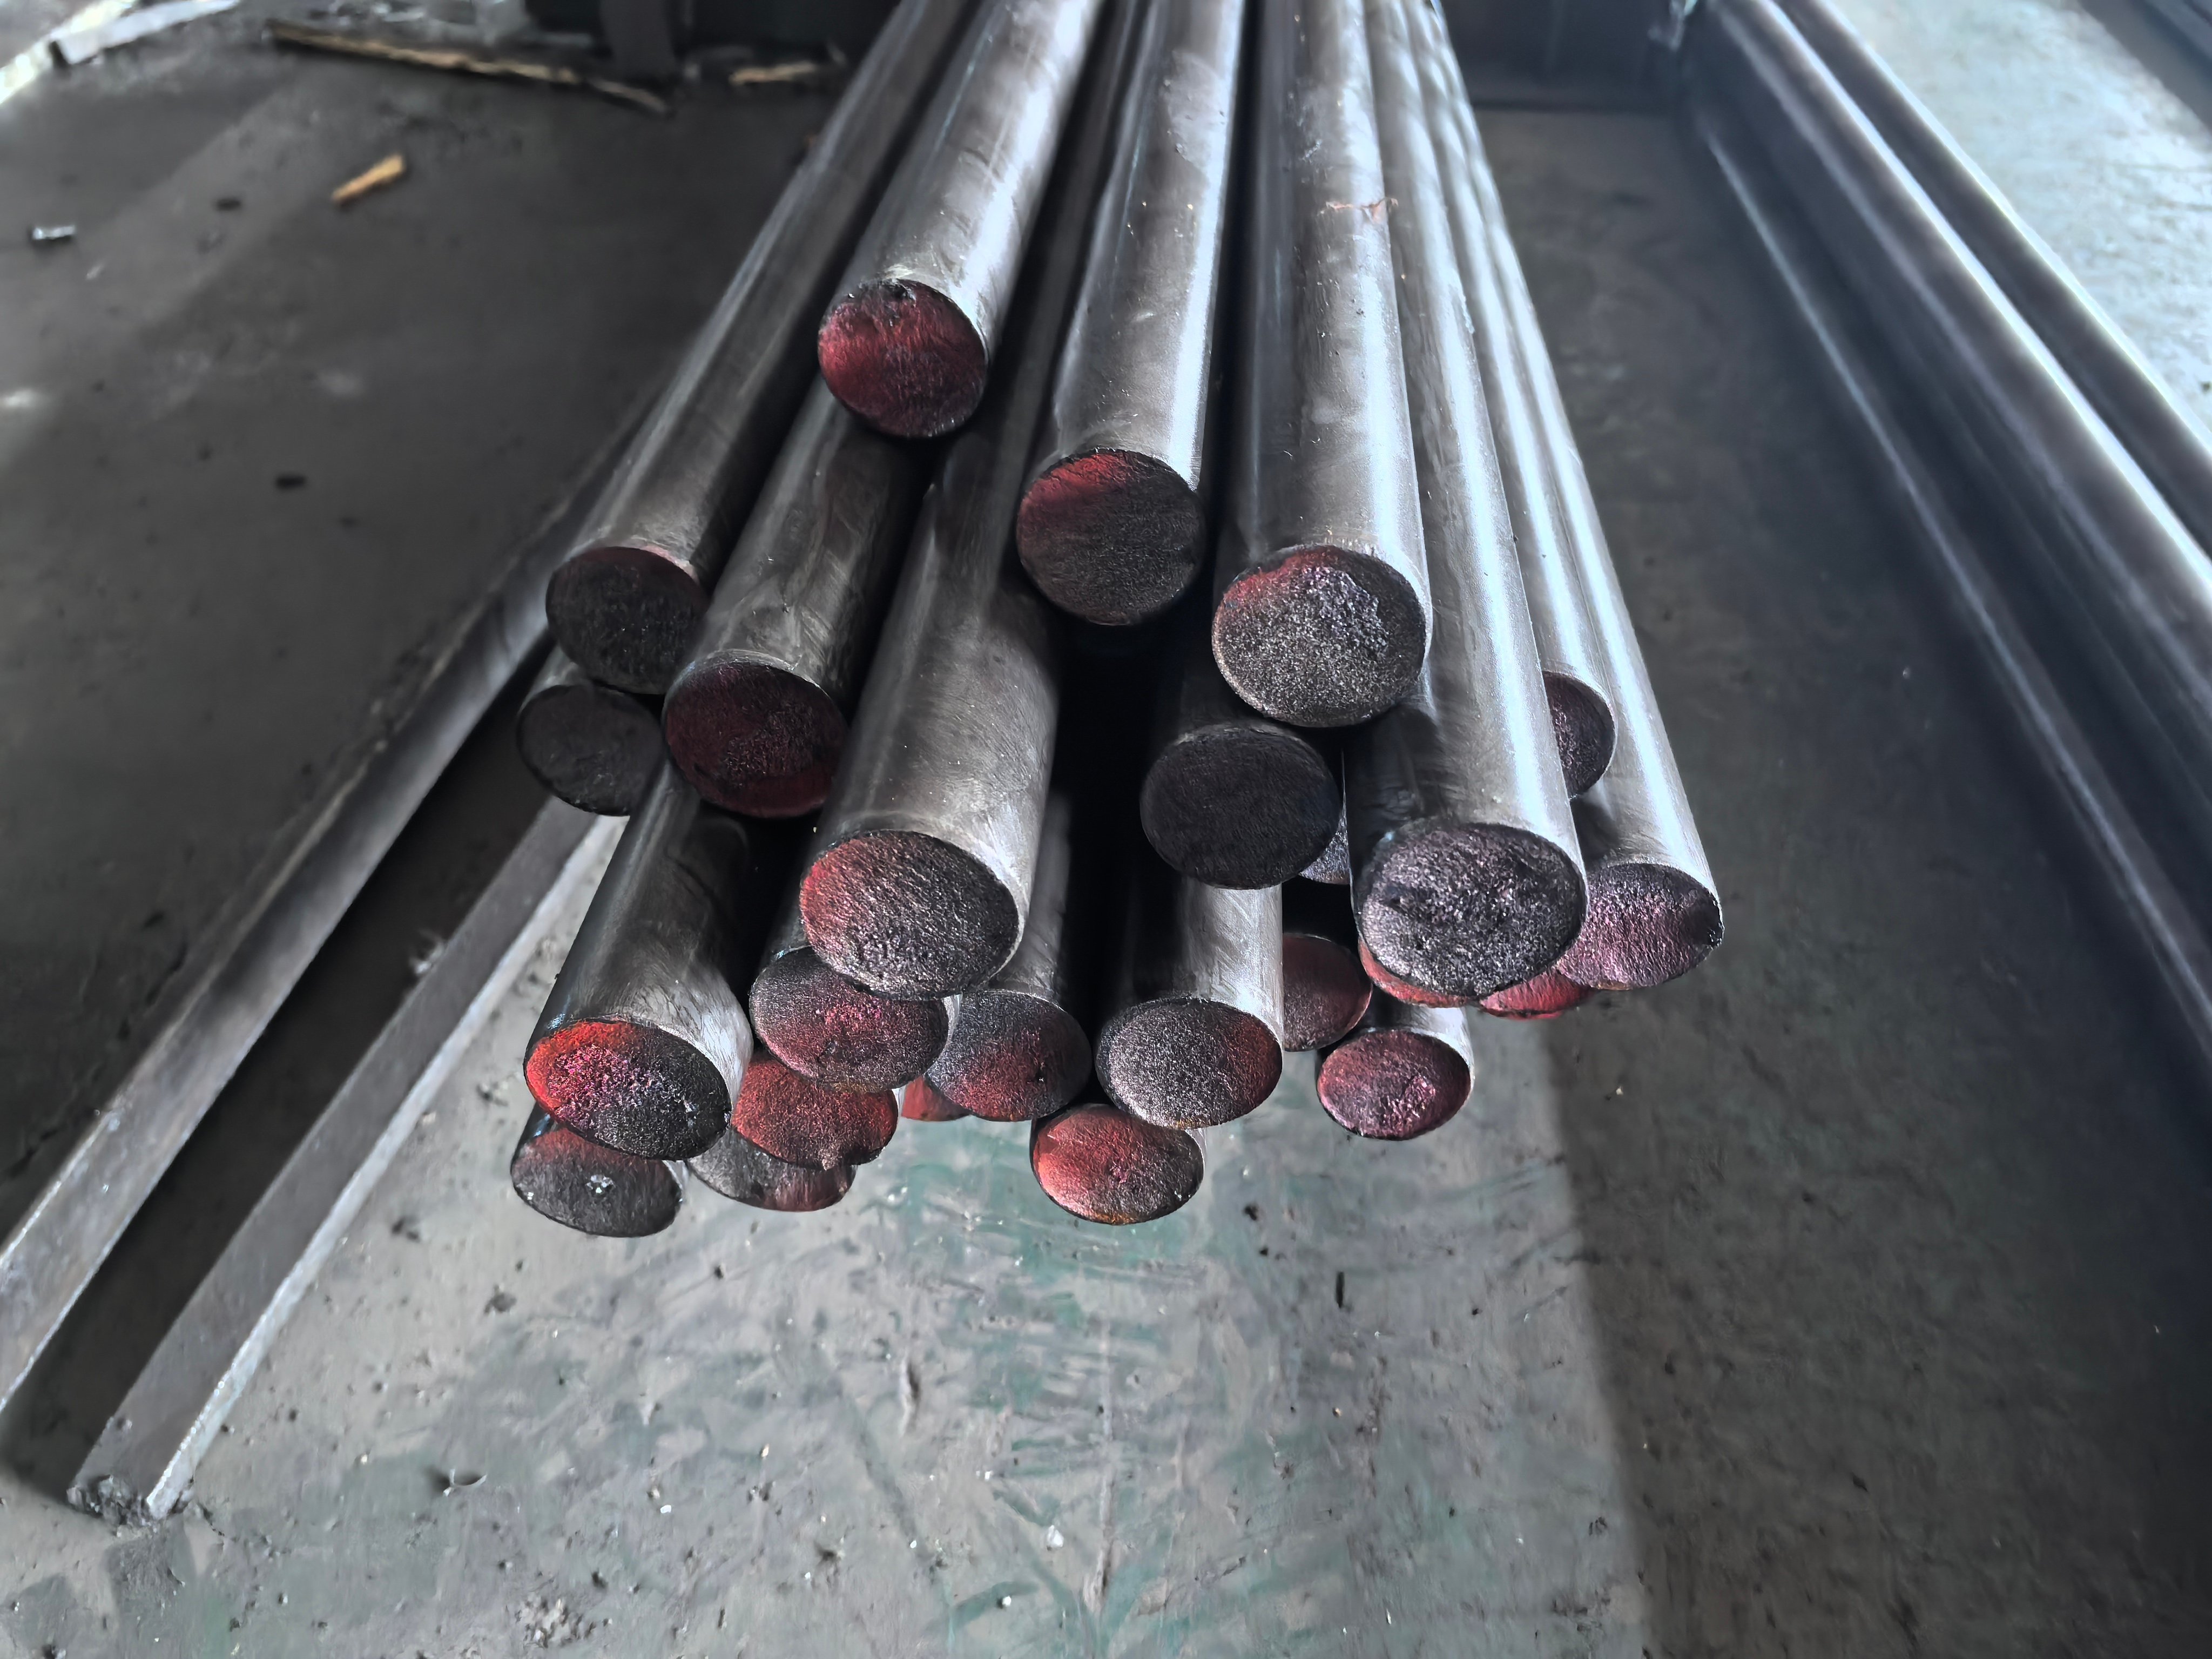
إن تشطيب سطح قضيب الفولاذ يؤثر تأثيراً مباشراً على التكلفة وكفاءة عمليات التشغيل الميكانيكية اللاحقة. ويتميّز الفولاذ المدحرَج على الساخن بسطح خشنٍ ومُغطّى بقشور، ما يستلزم عادةً طحنَه أو تلميعَه قبل الانتهاء من القطعة. أما الفولاذ المُعالَج على البارد فيحقّق تشطيباً سلساً ومتجانساً للسطح مباشرةً من عملية السحب. وهذا السطح مناسبٌ للعديد من التطبيقات التي تتطلّب تحاملاً ضيقاً دون الحاجة إلى أي تشطيب إضافي. وبذلك تُلغى العمليات الثانوية مثل الطحن أو إزالة الحواف الحادة، ما يقلّل بشكلٍ كبيرٍ من فترات التسليم وتكاليف التصنيع. وبالإضافة إلى السطح الأملس، فإن عملية السحب على البارد تحسّن البنية المجهرية للفولاذ. فالبنية ذات الحبيبات الدقيقة والمتجانسة تعزّز تشكّل الرقائق بشكلٍ منتظم أثناء التشغيل الميكانيكي. وهذا يعني أن المادة تُقطَع بطريقة متوقّعة ونظيفة، مما يقلّل من تراكم المادة على حافة القطع. وهذه السيطرة المحسّنة على الرقائق تسمح بزيادة سرعات ومقادير التغذية أثناء التشغيل الميكانيكي، كما تمدّد عمر أدوات القطع. ويؤكّد المشغّلون الميكانيكيون باستمرار أن الفولاذ المُعالَج على البارد أسهل في التشغيل الميكانيكي ويُنتج تشطيباً أفضل مقارنةً بالفولاذ المدحرَج على الساخن.
خصائص ميكانيكية محسَّنة ناتجة عن التشكيل البارد
إن عملية السحب البارد لا تحسِّن أبعاد الفولاذ وسطحه فحسب، بل تعزِّز أيضًا خصائصه الميكانيكية. فعند سحب الفولاذ عبر القالب، يتعرَّض لتصلُّب الإجهاد. وهذه العملية ترفع من حد الخضوع وصلادة الفولاذ بشكلٍ كبير. وفي تطبيقات الأدوات، تؤدي هذه الزيادة في الصلادة مباشرةً إلى تحسين مقاومة التآكل. كما أن البنية الحبيبية المُنقَّاة الناتجة عن التشكيل البارد تعزِّز أيضًا مقاومة الفولاذ للتعب. وهذا أمرٌ جوهريٌّ للمكونات التي تتعرَّض لدورات إجهادية متكرِّرة، مثل المثاقب والقوالب والمحاور. وعلى الرغم من أن تصلُّب الإجهاد يقلِّل المطيلية الكلية للفولاذ، فإن القضبان المُنتهية بالتشكيل البارد تحتفظ مع ذلك بمقدار كافٍ من الاستطالة لامتصاص الأحمال الصدمية دون الانكسار. وهذه التوازن بين القوة والمرونة يجعل المادة مناسبة لمجموعة واسعة من التطبيقات الصعبة، بدءًا من أدوات الضرب ووصولًا إلى المكونات الإنشائية.
تطبيقات واقعية في قطاعات حيوية
يُعَدُّ مزيج الخصائص الفريد الذي تقدِّمه الفولاذ المُعالَج على البارد ضروريًّا في العديد من الصناعات الحيوية. ففي قطاع السيارات، يُستخدَم هذا النوع من الفولاذ في صناعة عمود المحور والتروس وفواصل الدقة. وتضمن التمركز الضيق والبنية الموحَّدة أداء هذه المكونات بموثوقيةٍ تحت الأحمال العالية. أما في تطبيقات الطيران والدفاع، فإن مقاومة الإجهاد المتكرر والاستقرار البُعدي للفولاذ المُعالَج على البارد يُعدَّان بالغَي الأهمية في دبابيس عجلات الهبوط ومحور المشغِّلات. ويَعتمِد المهندسون على الخصائص القابلة للتنبؤ بها لهذا المادَّة عند تصميم التجميعات خفيفة الوزن ذات الموثوقية العالية. وفي المجال الطبي، يُستخدَم الفولاذ المقاوم للصدأ المُعالَج على البارد في تصنيع الأدوات الجراحية مثل المشرط والمشابك الجراحية. ويتطلَّب السطح الناعم الخالي من الحواف الحادة الحفاظ على حدَّة الأداة وتعقيمها. وبالفعل، يوفِّر الفولاذ المُعالَج على البارد، عبر جميع هذه القطاعات المتنوِّعة، الدقة والموثوقية والكفاءة التي تتطلّبها التصنيع الحديث.
كيف يضمن التصنيع عالي الجودة اتساق المواد
يعتمد أداء الفولاذ المُجهَّز على البارد في النهاية على جودة عملية التصنيع. فدقة قالب السحب، وكفاءة معدات التسوية، واتساق المعالجة الحرارية، كلُّها عوامل تؤثِّر في الخصائص النهائية للقضيب. ويستطيع المصنِّع الذي يطبِّق رقابة صارمة على كل خطوة من خطوات العملية أن يضمن أن كل قضيب يلبّي المواصفات المطلوبة. وبالتزامن مع معايير الجودة المعترف بها، مثل ISO 9001، يكفل المصنِّع المنضبط أن تكون المادة المسلَّمة إلى العميل متجانسةً وموثوقةً. أما بالنسبة لمصمِّم هندسي أو مدير إنتاج يعتمد على اتساق المادة الخام، فإن التعاون مع مورِّدٍ يركِّز على الجودة يوفِّر أعلى درجات الثقة في أن المنتج النهائي سيؤدي وظيفته كما هو متوقَّع.